Obtenha uma cotação
Dois compradores enviam o mesmo desenho da carcaça da caixa de engrenagens para dois fornecedores de fundição sob pressão e recebem cotações especificando ligas diferentes: uma A380, a outra ADC12. Ambas as peças passam em todos os testes mecânicos e de vazamento. Essa situação comum aponta diretamente para a resposta que a maioria das equipes de sourcing precisa: A380 e ADC12 são ligas robustas de uso geral quase equivalentes para fundição sob pressão, com ADC12 preferida para geometria fina e complexa, enquanto A360 é a escolha especializada quando a resistência à corrosão, a estanqueidade à pressão ou um acabamento anodizado são mais importantes do que a fluidez máxima. A comparação abaixo aborda composição, propriedades, comportamento de fundição, acabamento e correspondência de aplicação, para que a liga nomeada em seu próximo desenho possa ser justificada linha por linha em vez de copiada do último projeto.
Todas as três são ligas de fundição ricas em silício, projetadas para fundição sob pressão, onde o metal fundido é injetado em uma matriz de aço em milissegundos. Eles diferem primeiro nos padrões que os definem.
Tenha um ponto em mente antes de comparar números: essas composições são projetadas para injeção em matrizes de aço sob alta pressão, e não para fundição por gravidade ou em areia, onde se aplicam diferentes famílias de ligas e diferentes riscos de defeitos.
Todo o debate A380 vs ADC12 vs A360 se resume a dois elementos: silício e cobre. O resto da química decorre deles.
| Elemento | A380 (ASTM) | ADC12 (JIS) | A360 (ASTM) |
|---|---|---|---|
| Silício | 7,5–9,5% | 9,6–12,0% | 9,0–10,0% |
| Cobre | 3,0–4,0% | 1,5–3,5% | ≤0,6% |
| Ferro | ≤1,3% | ≤1,3% | ≤1,3% |
| Zinco | ≤3,0% | ≤1,0% | ≤0,5% |
| Magnésio | ≤0,10% | ≤0,3% | ≤0,05% |
| Manganês | ≤0,50% | ≤0,5% | ≤0,35% |
O silício reduz o ponto de fusão e aumenta a fluidez, e é por isso que toda liga de fundição sob pressão é construída em torno dele. O cobre aumenta a resistência e a dureza e ajuda na usinabilidade, mas também acelera a corrosão e prejudica a anodização decorativa. O teto de cobre quase zero do A360 é a diferença mais importante entre os três graus, enquanto o silício do ADC12 – que pode chegar a 12% – explica sua reputação de preencher nervuras finas e detalhes finos.
Silício (típico de gama média) Cobre (especificação máxima)
O silício é mostrado no ponto médio de sua faixa de especificações; cobre em seu máximo de especificação.
Composição típica de faixa média do ADC12 (JIS H5302); a química confirmada sempre segue o certificado da fábrica.
Numa folha de dados, as três ligas parecem primas próximas. Na produção e no serviço, as pequenas diferenças aumentam.
| Propriedade | A380 | ADC12 | A360 |
|---|---|---|---|
| Resistência à tração | ≈330MPa | ≈310 MPa | ≈320MPa |
| Força de rendimento | ≈165 MPa | ≈150 MPa | ≈170 MPa |
| Alongamento | ≈3,5% | ≈3,5% | 3,5–5% |
| Dureza (Brinell) | ≈80 | ≈85 | 75–85 |
| Densidade | 2,74g/cm³ | ≈2,70g/cm³ | 2,63g/cm³ |
| Faixa Solidus-Liquidus | 538–593°C | 520–580°C | 557–596°C |
| Condutividade térmica | ≈96 W/m·K | ≈96 W/m·K | ≈113 W/m·K |
Duas figuras merecem atenção. O A360 é cerca de 4% mais leve que o A380 e conduz o calor visivelmente melhor, uma vantagem genuína para dissipadores de calor de LED e carcaças de motores. Sua faixa de solidificação também é a mais estreita das três, o que suporta fundições estanques, enquanto o menor início de fusão do ADC12 facilita o enchimento de seções difíceis.
Faixas de solidificação em °C: o ADC12 derrete e flui nas temperaturas mais baixas; O A360 congela no intervalo mais estreito.
A composição só importa quando chega ao dado. No casting do dia a dia, as três notas se comportam assim:
Todos os três são abrasivos para ferramentas. O alto teor de silício acelera o desgaste nas matrizes e nas pastilhas de usinagem, e o cobre no A380 aumenta o risco de soldagem na matriz. O projeto cuidadoso do molde de fundição sob pressão e um cronograma disciplinado de manutenção da matriz são o que mantém uma ferramenta de longa duração estável durante centenas de milhares de disparos.
A porosidade é inerente à fundição sob pressão de alta pressão para todas as três ligas. Para peças que devem passar por um teste de vazamento – cárteres de óleo, corpos de válvulas, carcaças de baterias – combine os critérios de impregnação e teste com seu fornecedor antes do início do ferramental, e não após a primeira remessa rejeitada.
É aqui que o A360 se separa. A anodização decorativa depende de baixo teor de cobre: A380 com 3,0–4,0% de cobre e ADC12 com até 3,5% tendem a anodizar em filmes cinza, manchados e inconsistentes, enquanto o teto de 0,6% do A360 produz um acabamento muito mais uniforme e mais leve. Componentes anodizados, como pistões, são geralmente fundidos em química com baixo teor de cobre.
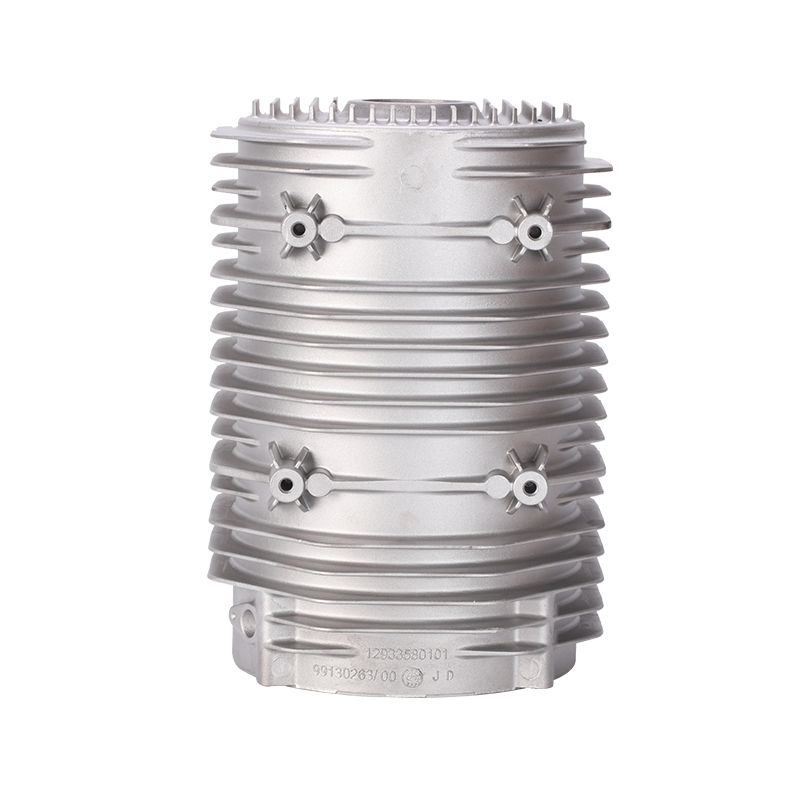
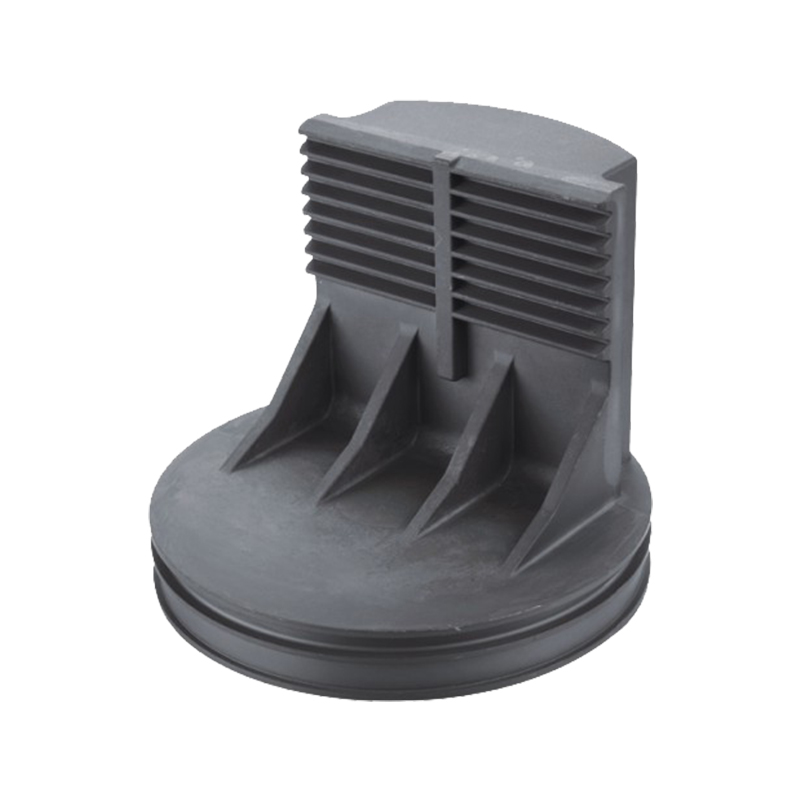 Pistões de fundição sob pressão de alumínio anodizado Feitos de liga de alumínio com baixo teor de cobre, como A360, esses pistões fundidos recebem um acabamento anodizado uniforme e oferecem boa condutividade térmica e dissipação de calor para motores e compressores industriais, sendo a anodização a rota de acabamento relevante para produtos químicos com baixo teor de cobre. Ver Produto →
Para peças com revestimento em pó a escolha é consideravelmente mais flexível. Todos os três graus aceitam conversão de cromato e revestimento em pó de forma confiável, e é por isso que a maioria das carcaças industriais, tampas de extremidade e peças de máquinas são acabadas desta forma, independentemente de o fundido ser A380, ADC12 ou A360.
Uma sequência de seleção viável para uma nova peça é semelhante a esta:
Dois exemplos de nossa própria área de produção: válvulas de controle que lidam com meios fluidos são fundidas em química com baixo teor de cobre e finalizadas com revestimento em pó para proteção contra corrosão, enquanto cárteres de óleo com superfícies de vedação usinadas são especificados para estanqueidade à pressão acima de tudo.
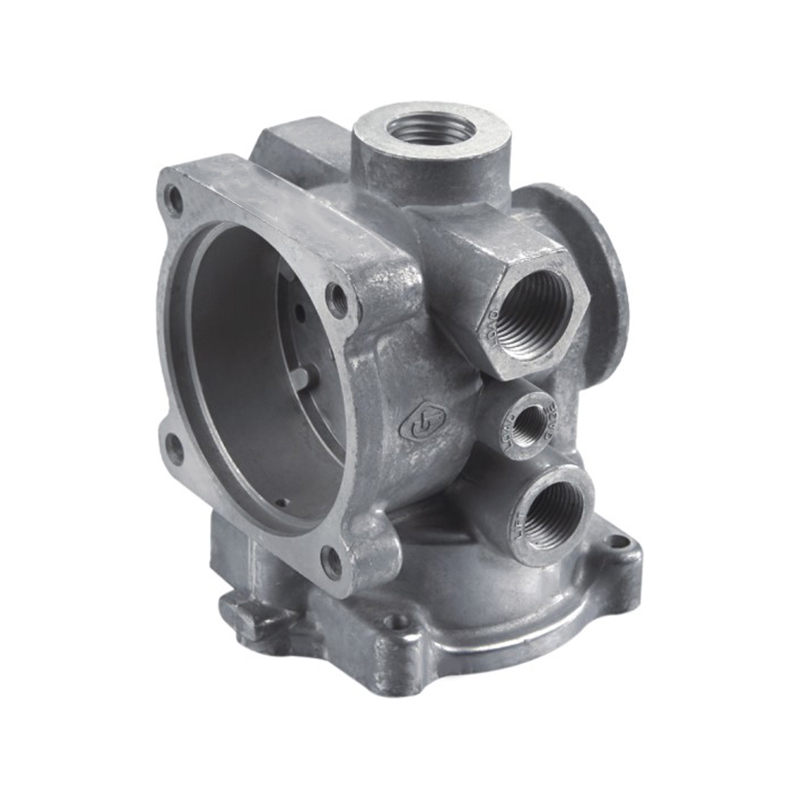 Válvula de controle de fundição sob pressão de alumínio usinado com revestimento em pó Fundidas em liga com baixo teor de cobre e acabadas com revestimento em pó para proteção contra corrosão, essas válvulas de controle regulam o fluxo, a pressão e a direção em sistemas de fluidos, ilustrando como as carcaças com revestimento em pó funcionam de maneira confiável, independentemente do tipo de fundição específico utilizado. Ver Produto →
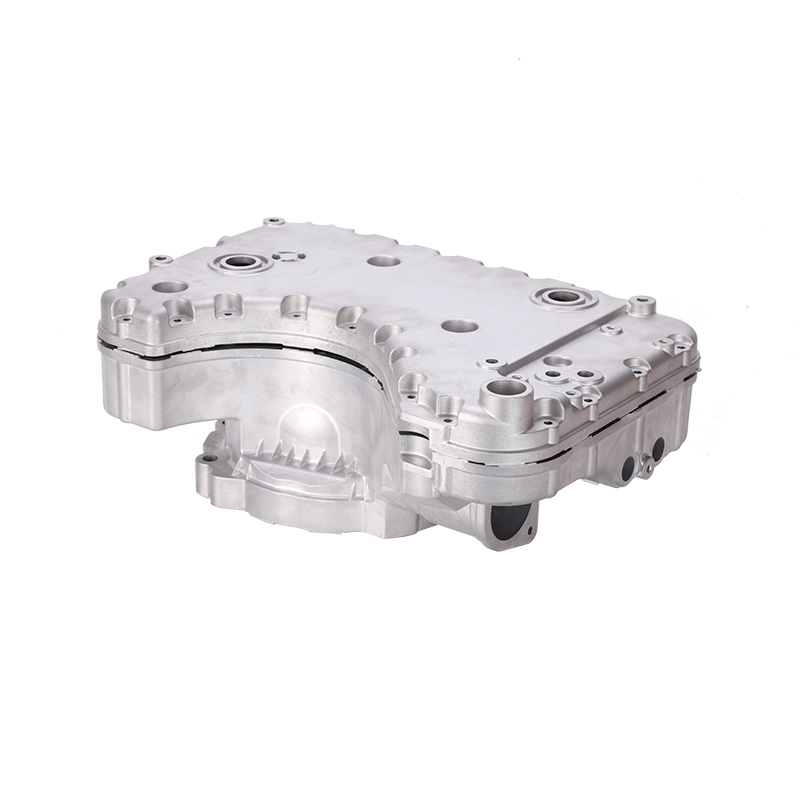
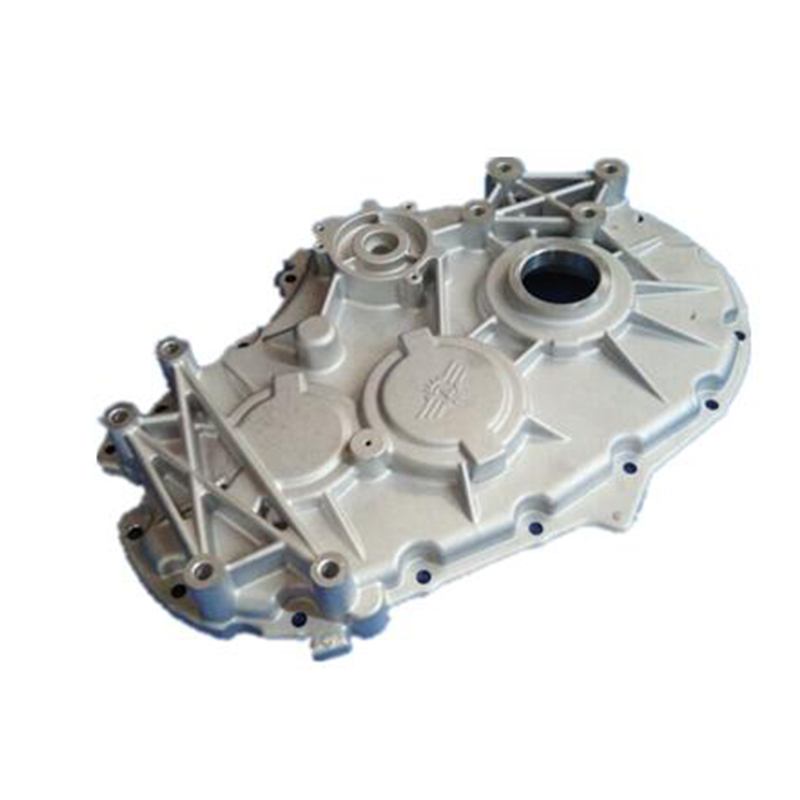 Cárter de óleo de alumínio fundido selado para veículos Com superfícies de vedação usinadas e porosidade rigorosamente controlada por meio de projeto de molde, controle de processo e testes de raios X, esses cárteres priorizam acima de tudo a estanqueidade à pressão, um requisito comum ao substituir classes como ADC12 e A380. Ver Produto →
Eles desempenham a mesma função e são frequentemente substituídos, mas seus produtos químicos diferem: o ADC12 funciona com 9,6–12,0% de silício e 1,5–3,5% de cobre contra 7,5–9,5% e 3,0–4,0% do A380. A substituição é rotineira na prática, mas deve ser documentada no desenho ou aprovada através da inspeção do primeiro artigo, em vez de presumida.
A360, por uma ampla margem. Seu limite de cobre de 0,6% permite um filme anódico leve e consistente. A380 e ADC12 são mais adequados para revestimento de conversão e revestimento em pó.
Somente se seus requisitos de teste de vazamento e corrosão realmente permitirem. O ADC12 preenche seções finas com mais facilidade e está frequentemente mais disponível nas cadeias de fornecimento asiáticas, mas seu cobre mais elevado reduz as margens de estanqueidade à pressão, o que pode transformar economias em sucata para testes de vazamento.
O preço do A380 e do ADC12 é semelhante, e a disponibilidade regional geralmente decide o vencedor, enquanto o A360 às vezes tem um prêmio modesto. As diferenças significativas de custo aparecem nas taxas de refugo, na vida útil da ferramenta de usinagem e no rendimento de acabamento, e não no preço por quilograma.
O resultado final: escolha o A380 para peças fundidas balanceadas de uso geral, o ADC12 para geometria fina e complexa - especialmente quando fornecido na Ásia - e o A360 quando a resistência à corrosão, vedação ou anodização superam a fluidez. Desde 1987, a Ningbo Jieda Molding & Machine projeta e constrói seus próprios moldes de fundição sob pressão e produz peças fundidas de alumínio em prensas de 200 a 1.600 toneladas sob um sistema de qualidade IATF 16949, com usinagem de precisão, revestimento em pó e anodização tratada internamente. Traga-nos um desenho ou uma pergunta sobre liga e nós o ajudaremos a combinar o fundido com a peça antes que a primeira ferramenta seja cortada.
Você está pronto para COOPERAR Com Jieda?
* Seu e -mail está seguro conosco, não spam.
PRODUTOS
Informações de contato
nbjd011@126.com
+86-574-86115705
58 Mold Road, DAQI Technology Industrial Zone, Beilun District, Ningbo