Obtenha uma cotação
Um engenheiro de compras envia 5.000 carcaças de motor fundidas para anodização preta. As amostras pareciam boas. O lote de produção volta manchado de cinza, com manchas brancas ao redor das marcas dos pinos ejetores e uma quebra de tom visível onde a face usinada encontra a superfície fundida. Nada mudou na linha de anodização. O que mudou foi o elenco.
Resposta curta primeiro: as peças fundidas de alumínio podem ser anodizadas e um serviço que entende de fundição sob pressão pode manter um acabamento Tipo II ou Tipo III repetível. Mas o resultado é decidido antes que as peças cheguem ao tanque. Três entradas controlam quase tudo que você vê na superfície acabada – a liga na qual a peça fundida é derramada, a solidez da pele fundida e como a peça é projetada e mascarada. Faça tudo certo e a anodização se tornará um processo de produção estável. Se errar, nenhuma habilidade irá resgatar o resultado cosmético.
A anodização produz uma camada de óxido no próprio metal. Tudo o que não é alumínio permanece onde está e o óxido se forma ao seu redor. As ligas fundidas carregam muito conteúdo que não é alumínio, de modo que o revestimento herda a estrutura subjacente.
O método de formação também é importante. Fundição sob pressão, fundição em areia e microfusão deixam diferentes camadas de superfície e diferentes padrões de porosidade, de modo que a mesma liga pode anodizar de maneira muito diferente dependendo de como a peça foi feita.
Se um desenho diz ADC12 e o cliente espera um anodizado transparente e brilhante que corresponda a uma extrusão 6061, esse requisito não é alcançável – nem com um anodizador melhor, nem com mais polimento. A liga deve ser selecionada para o acabamento, e essa seleção pertence à fase de matriz e fundição.
| Liga | Conteúdo de silício | Comportamento de anodização | Melhor ajuste |
|---|---|---|---|
| A383 / ADC12 (secundário) | ~9,5–11,5% | Cinza escuro a quase preto, acetinado, com tendência a sujeira; a consistência da cor é mais difícil de manter | Caixas, suportes e tampas onde a cor é escura e a demanda cosmética é moderada |
| A360 | ~9–10%, menor cobre | Cinza, melhor desempenho contra corrosão e cor mais estável que A383 | Carcaças e tampas do motor que necessitam de resistência à corrosão |
| AlSi10MnMg (primário, por exemplo, Silafont-36) | ~10%, baixo teor de ferro, adição de manganês | Resposta de anodização mais consistente entre ligas fundidas; cinza claro e tingível | Peças estruturais e EV, carcaças de baterias, componentes de segurança de paredes finas |
| 6061 (forjado) | menos de 1% | Brilhante, uniforme e fácil de tingir | Somente peças usinadas – não podem ser fundidas sob pressão |
A maioria dos programas segue um de dois caminhos. Se o acabamento for anodizado decorativo escuro em uma fundição de uso geral, o A383 é viável e econômico, e as especificações de aparência são escritas em torno de um cinza-preto acetinado. Se o anodizado for funcional ou precisar ser colorido, mudar para uma liga primária como AlSi10MnMg custa mais por quilograma, mas elimina a maior parte do risco de cor.
A usinagem também muda a imagem. Uma peça anodizada como fundida parece mais escura e manchada do que a mesma peça com suas faces visíveis usinadas. Onde é necessário um tom uniforme, as faces cosméticas são usinadas e o restante permanece como fundido.
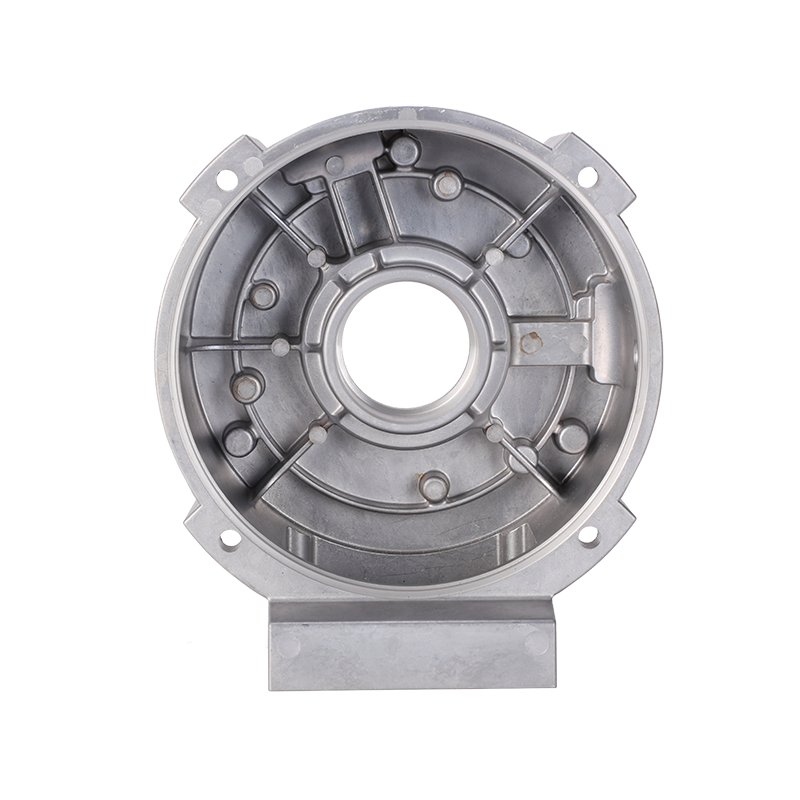
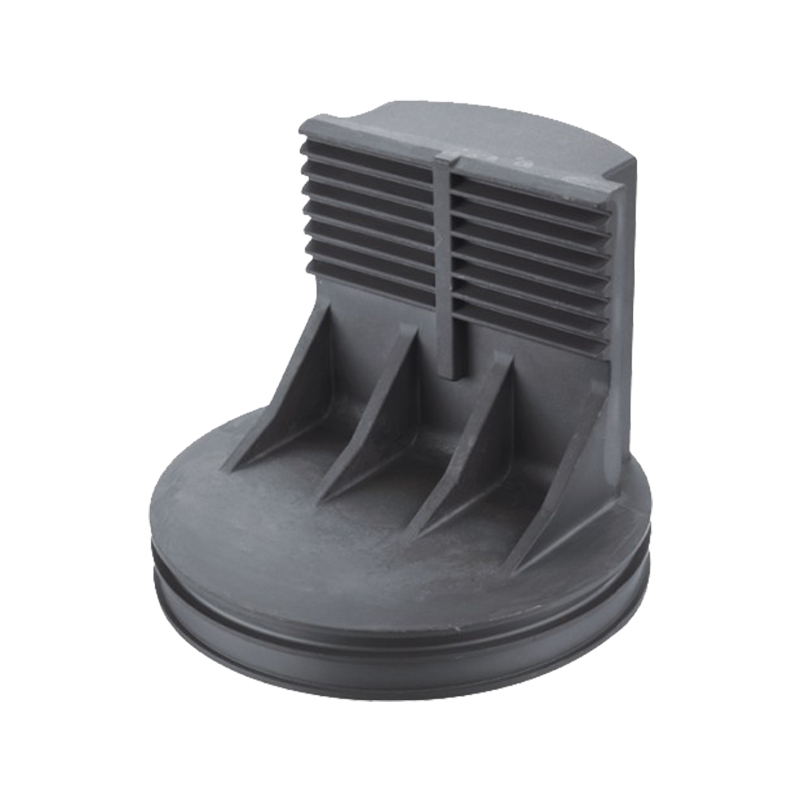 Pistões fundidos sob pressão de alumínio anodizado para motores e compressores Veja este produto para pistões fundidos em alumínio anodizado, incluindo opções de liga e detalhes de tratamento de superfície relevantes para decisões de usinagem e revestimento. Ver Produto →
Escolha a classe de revestimento pela função e não pelo nome do acabamento. As três opções comuns se comportam de maneira bastante diferente em uma fundição sob pressão.
Decorativo e resistente à corrosão. Ele aceita corantes em uma ampla gama de cores, mantém uma superfície acetinada e é adequado para tampas, tampas e caixas visíveis. Em ligas com alto teor de silício, espere tons de cinza a preto em vez de tons brilhantes.
A resistência ao desgaste primeiro, a aparência depois. A dureza normalmente fica em torno de 350–500 HV dependendo da liga. As cores são limitadas a cinza escuro, bronze e preto, a mudança dimensional é maior e as peças fundidas com alto teor de silício têm maior probabilidade de apresentar irregularidades. Use-o para superfícies deslizantes, corpos de válvulas e placas de desgaste.
Com menos de um mícron de espessura, condutor e barato. Se o requisito for resistência à corrosão mais aterramento elétrico, o revestimento de conversão geralmente está correto e a anodização está errada – a anodização é dielétrica e isolará a peça.
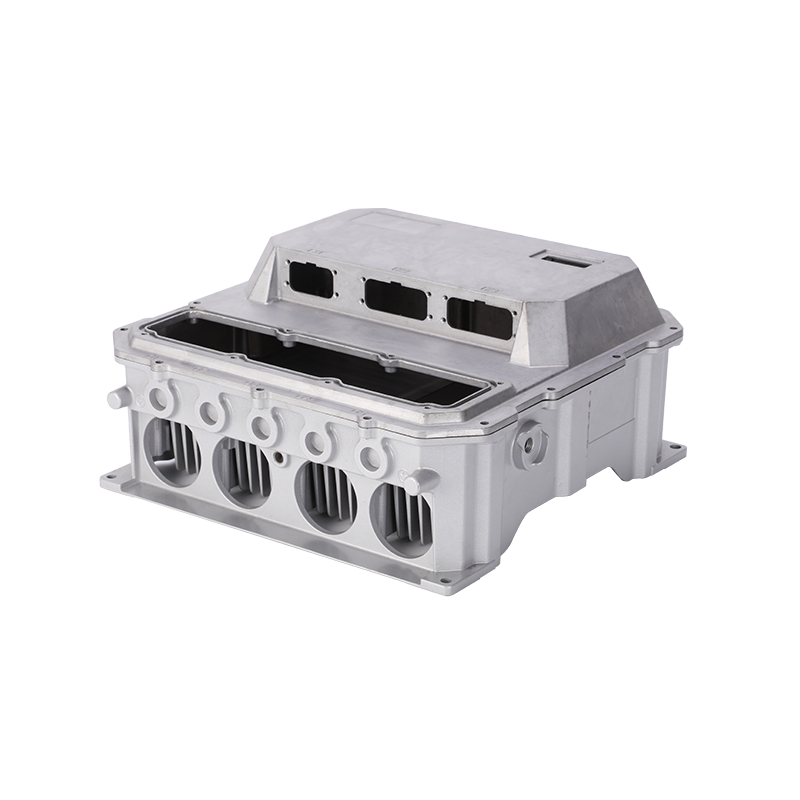
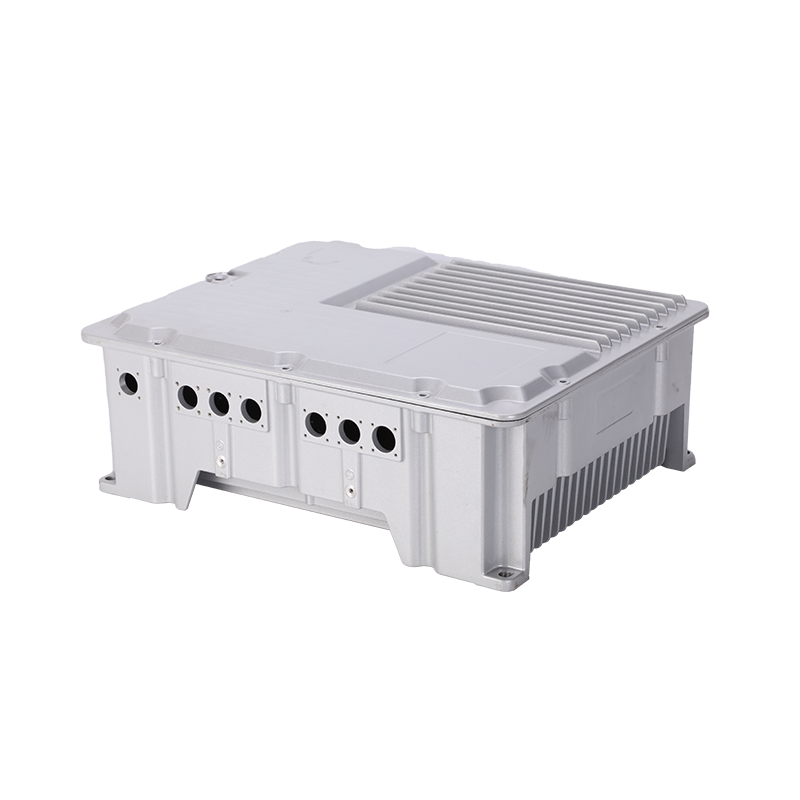
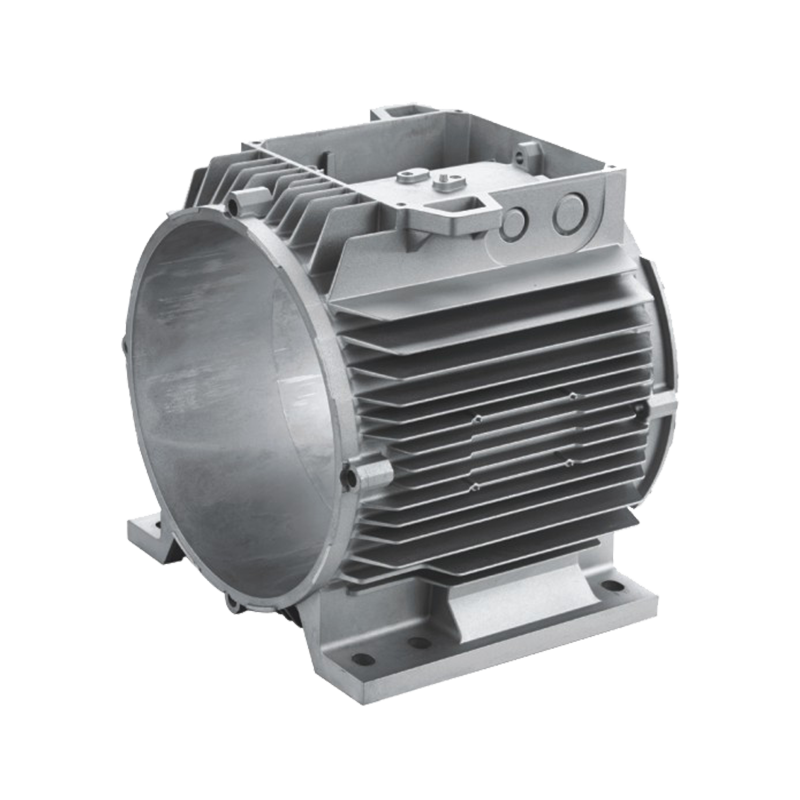
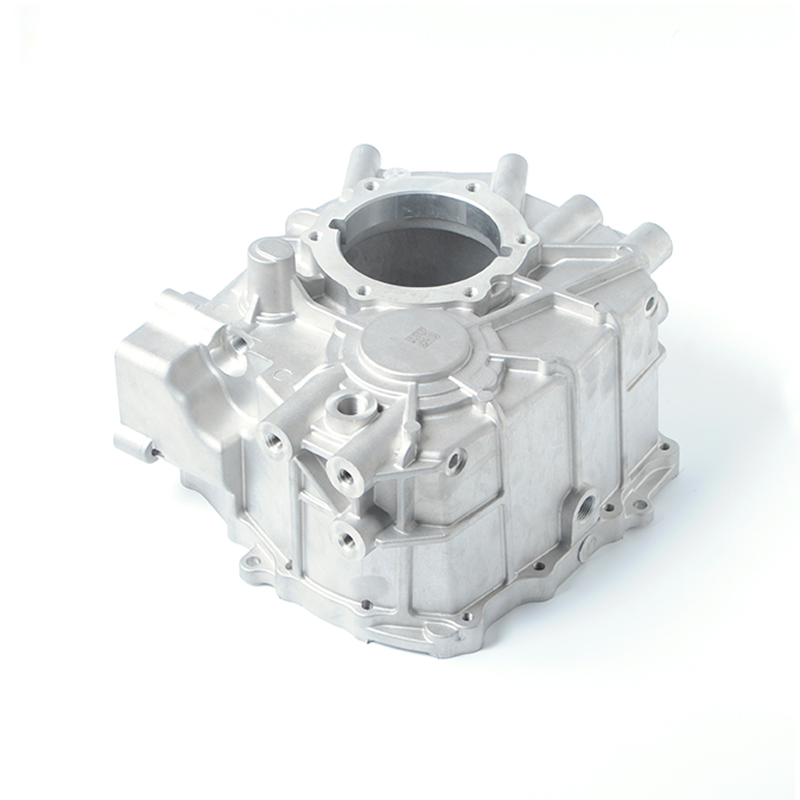 Carcaça de motor de automóvel fundido em alumínio de alta pressão Revise esta carcaça de motor personalizada para uso automotivo, com opções de liga de alumínio, tratamentos de superfície, testes e detalhes de tolerância dimensional vinculados a opções de anodização. Ver Produto →
A anodização consome aproximadamente metade de sua espessura do substrato e adiciona a outra metade para fora. Um revestimento Tipo II de 20 µm cresce cerca de 10 µm de cada lado; um revestimento Tipo III de 50 µm cresce cerca de 25 µm de cada lado. Em uma peça fixada em ±0,05 mm, isso não é um erro de arredondamento.
A qualidade do acabamento nas peças fundidas é verificável. Coloque os testes no pedido de compra e deixa de ser questão de opinião.
Um ponto de controle é mais importante do que a maioria dos compradores espera: as variáveis de fundição mudam a cor anodizada. A proporção do conteúdo reciclado, a química do lote da liga, o equilíbrio térmico da matriz e as mudanças de porta movem a morfologia do silício, e o tom final se move com eles. Se a aparência for crítica, congele a fonte de liga e requalifique-a após qualquer alteração na matriz ou no processo.
A anodização nem sempre é a resposta e, em algumas peças fundidas, é a solução errada.
As peças térmicas pertencem a uma categoria própria. A anodização aumenta a emissividade em um dissipador de calor e adiciona proteção contra corrosão para uso externo e industrial, razão pela qual os dissipadores de calor anodizados são padrão em iluminação LED e gabinetes elétricos.
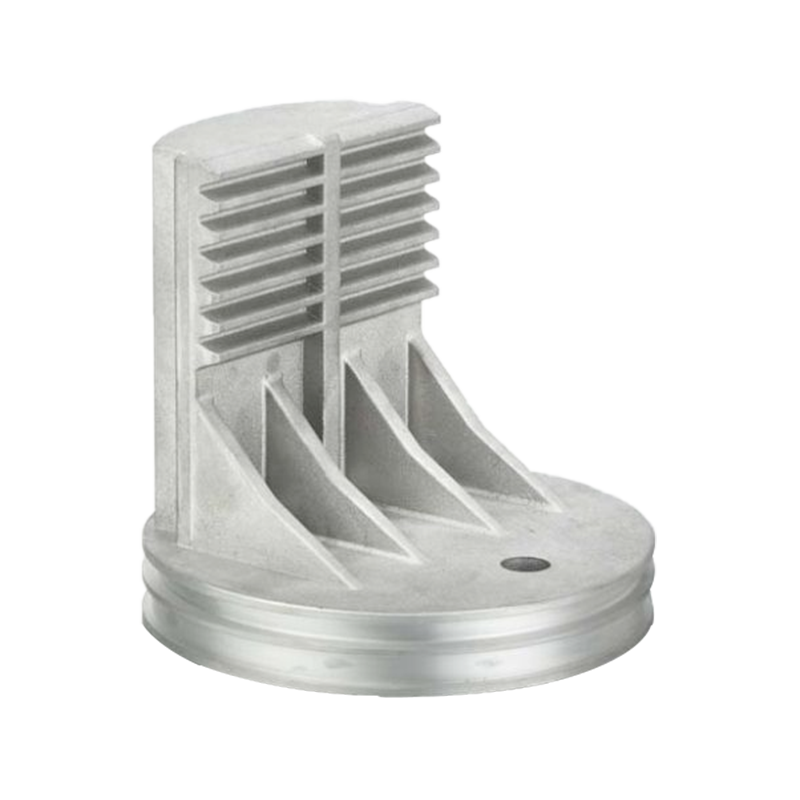
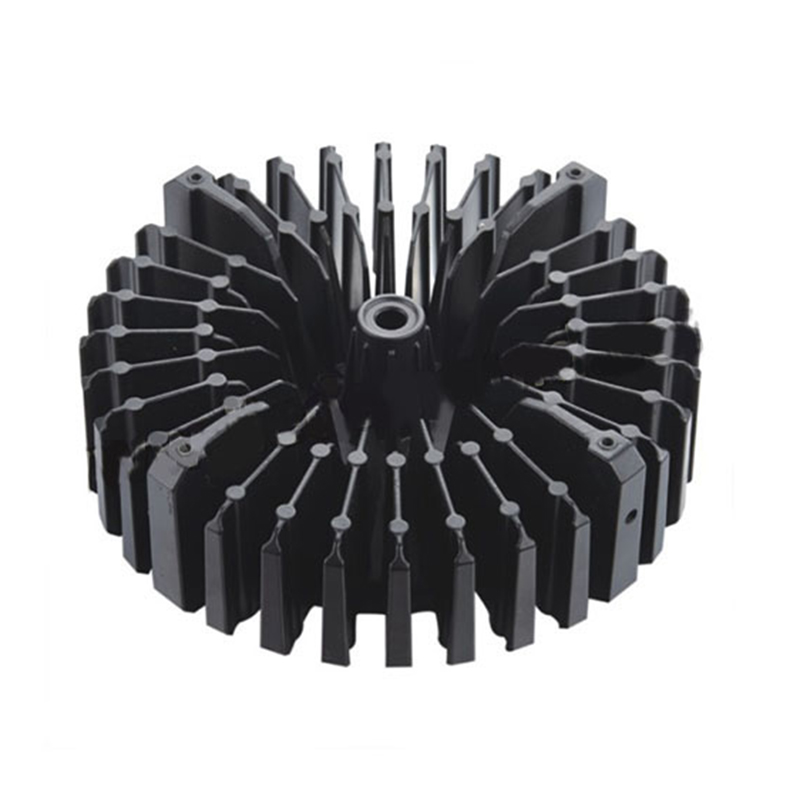 Dissipadores de calor de alumínio fundido para equipamentos eletrônicos e industriais Este produto de dissipador de calor abrange opções de alumínio fundido, anodização e outros acabamentos, além de especificações úteis ao preparar uma solicitação de cotação para peças térmicas. Ver Produto →
Uma solicitação de cotação escrita dessa maneira geralmente economiza uma rodada completa de amostra, porque o fornecedor pode dizer antecipadamente se a liga suporta a cor, se o plano de mascaramento é fabricável e como seria um rendimento realista – em vez de descobri-lo no primeiro lote de produção.
Sim, mas espere um resultado acetinado de cinza escuro a preto com consistência de cor limitada. Funciona bem para acabamentos decorativos escuros e proteção funcional contra corrosão. Não funciona com cores claras ou pastéis.
Sim. Aproximadamente metade da espessura do revestimento cresce para fora de cada lado – cerca de 10 µm para um revestimento Tipo II de 20 µm e cerca de 25 µm para um revestimento Tipo III de 50 µm. Roscas, furos e faces de vedação normalmente precisam de mascaramento.
Geralmente, uma de três causas: porosidade que retém o eletrólito durante a etapa de vedação, mistura de superfícies fundidas e usinadas na mesma peça ou mudança de lote de liga. A solução é a montante – peças fundidas mais sólidas, usinagem consistente e uma fonte de liga congelada.
É possível, com limites. Espessuras acima de aproximadamente 50 µm em uma liga com alto teor de silício tendem a rachar ou parecer irregulares. Mantenha a anodização rígida na faixa de 25–40 µm e confirme com um teste de intenção de produção.
A anodização de uma fundição sob pressão é uma cadeia e não uma única etapa: escolha da liga, solidez do molde e da peça fundida, estratégia de usinagem, mascaramento e, em seguida, a linha de anodização. Quando aparece um problema final, a causa geralmente está dois ou três elos atrás do tanque.
Nosso próprio trabalho cobre a frente dessa cadeia. Projetamos e construímos as matrizes, executamos fundição sob pressão de 1600T até 200T, usinamos internamente em centros CNC e coordenamos o tratamento de superfície, incluindo anodização e revestimento em pó sob um sistema de qualidade IATF 16949. Se um programa precisar de uma peça fundida anodizada com uma cor definida e um alvo de corrosão definido, o ponto de partida prático é assentar a liga e as superfícies cosméticas antes do corte da matriz. Você pode revisar nosso capacidades de fundição e usinagem de alumínio ou envie um desenho com os requisitos de acabamento anexados - quanto mais cedo essas duas decisões forem tomadas, menos surpresas aparecerão na superfície acabada.
Você está pronto para COOPERAR Com Jieda?
* Seu e -mail está seguro conosco, não spam.
PRODUTOS
Informações de contato
nbjd011@126.com
+86-574-86115705
58 Mold Road, DAQI Technology Industrial Zone, Beilun District, Ningbo