Obtenha uma cotação
Escolha a fundição sob pressão queo precisar de milhares de peças metálicas idênticas e de paredes finas a um baixo custo por peça. Escolha usinagem CNC para protótipos e peças únicas com tolerâncias restritas, fundição em areia para lotes muito grandes ou muito pequenos e moldagem por injeção quando o plástico for aceitável.
Esses intervalos de lote são regras práticas. O verdadeiro ponto de equilíbrio depende do peso, geometria, liga e tolerância da peça, portanto confirme-o com uma cotação.
A fundição sob pressão é um processo que injeta metal não ferroso fundido em um molde de aço endurecido em alta pressão e, em seguida, ejeta uma peça com formato quase final em segundos. Como o molde é reutilizado dezenas de milhares de vezes, o alto custo do ferramental se espalha por todas as peças e o custo por peça cai drasticamente à medida que o volume aumenta.
Ningbo Jieda Molding & Machine constrói moldes de fundição de alumínio e peças de precisão desde 1987 em Beilun, Ningbo. Explore nosso moldes de fundição , peças de fundição de alumínio and peças de fundição sob pressão de zinco .
A fundição sob pressão oferece o menor custo de metal por peça em volume, mas exige o maior ferramental inicial entre os processos de metal. A tabela abaixo mostra valores típicos para ajudá-lo a selecionar um processo.
| Fator | Fundição sob pressão | Usinagem CNC | Fundição em areia | Moldagem por injeção |
|---|---|---|---|---|
| Melhor tamanho de lote | 3.000 to millions | 1 a 500 | 1 a 1.000 | 5.000 to millions |
| Custo por peça em volume | Baixo | Alto | Médio | Muito baixo |
| Parede mínima típica | Cerca de 1,0 a 2,5 mm de alumínio, até 0,5 mm de zinco | Cerca de 0,5 a 1,0 mm | Cerca de 3 a 6mm | Cerca de 0,5 a 3 mm |
| Acabamento superficial (Ra) | 1,6 a 3,2 micrômetros como fundido | 0,4 a 3,2 micrômetros | 6,3 a 25 micrômetros | 0,1 a 1,6 micrômetros |
| Materiais | Alumínio, zinco, magnésio, ligas de cobre | Quase qualquer metal ou plástico | Ferro, aço, alumínio, bronze | Termoplásticos e alguns termofixos |
| Hora das primeiras partes | Cerca de 6 a 12 semanas | Dias | Cerca de 2 a 4 semanas | Cerca de 4 a 10 semanas |
O CNC ganha abaixo de algumas centenas de peças, e a fundição sob pressão vence quando o custo do ferramental é distribuído por milhares de peças. O CNC remove o material do tarugo sólido, enquanto a fundição sob pressão forma a forma de uma só vez.
Como ilustração, um invólucro de alumínio complexo cortado de um tarugo pode passar de 20 a 40 minutos em um centro de usinagem e remover mais da metade do metal inicial. A mesma carcaça, fundida sob pressão, sai da máquina em menos de dois minutos e necessita apenas de acabamento leve em faces críticas.
A fundição em areia vence em tamanho de peça e lotes minúsculos, enquanto a fundição sob pressão vence em precisão, qualidade de superfície e velocidade. Os moldes de areia são baratos e descartáveis, mas cada molde é usado uma vez.
A fundição sob pressão e a moldagem por injeção seguem a mesma lógica, um molde de aço reutilizável preenchido sob pressão, mas a fundição sob pressão produz peças de metal e a moldagem por injeção produz peças de plástico. A questão decisiva é se sua peça precisa de propriedades metálicas.
Muitos produtos usam ambos: uma estrutura de alumínio fundido para maior resistência e resfriamento, envolta em tampas de plástico moldadas por injeção.
A fundição sob pressão se torna a opção de metal mais barata quando o lote ultrapassa cerca de 3.000 peças. O gráfico mostra onde cada processo geralmente faz sentido financeiro em uma escala logarítmica.
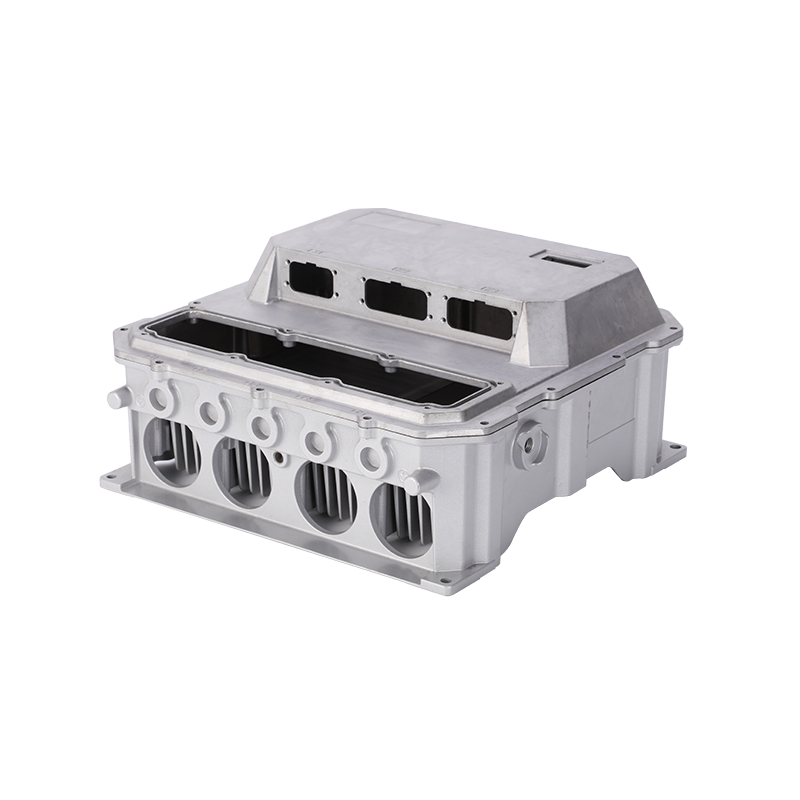
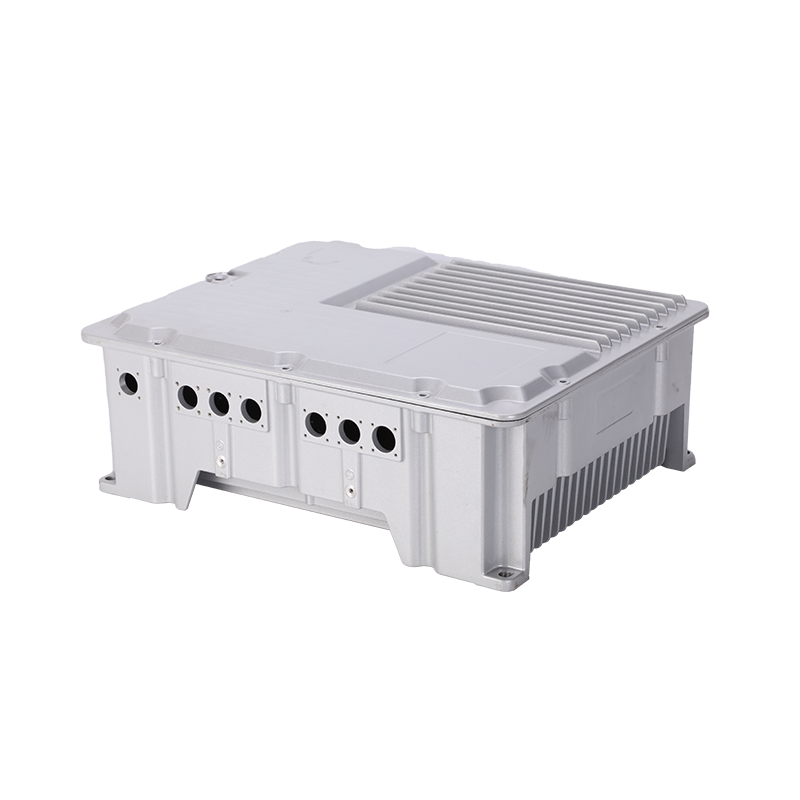
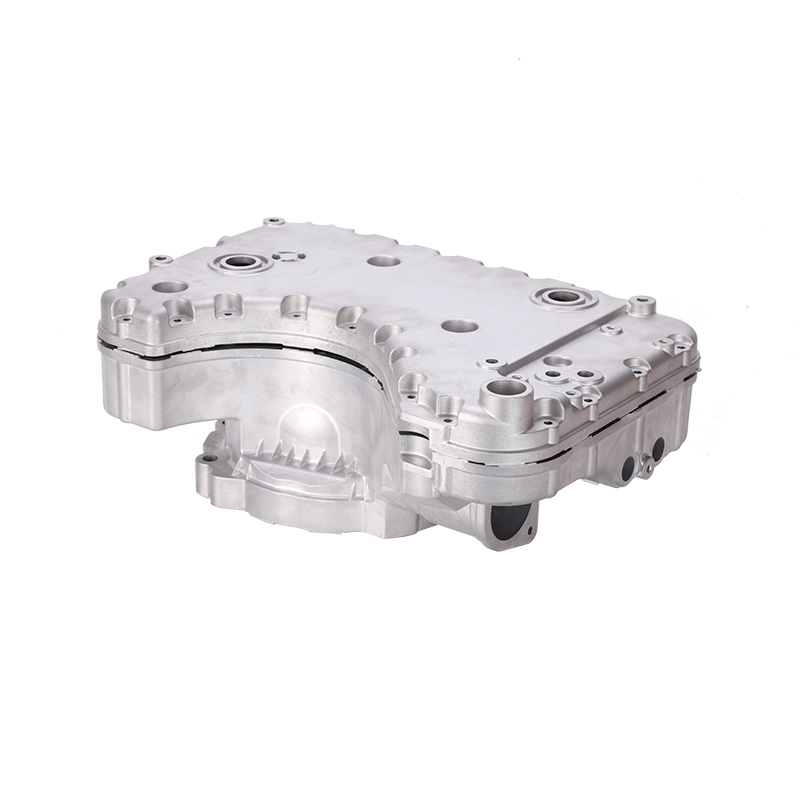
Jieda projeta o molde e fabrica a peça fundida sob o mesmo teto, de modo que uma equipe possui ferramentas, fundição, usinagem e acabamento. Navegue por uma seleção de nossos trabalhos abaixo.
 Moldes de fundição sob pressão de alumínio personalizados de alta pressão Molde de fundição sob pressão
 Moldes de fundição sob pressão de zinco personalizados de alta precisão Molde de fundição sob pressão
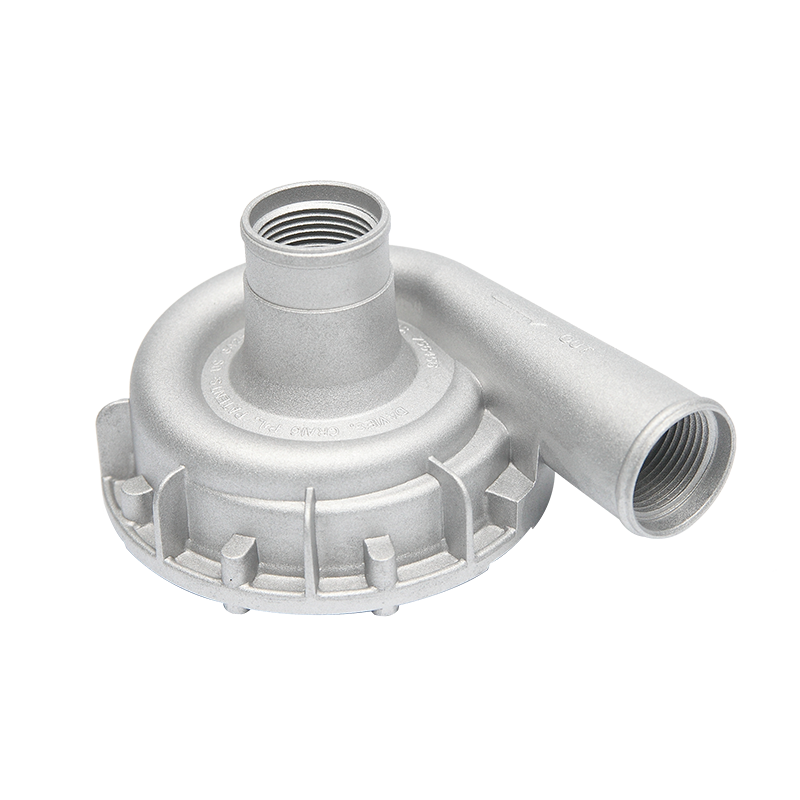 Bomba de água de fundição sob pressão de alumínio leve, usinada e de fácil instalação Peças de fundição sob pressão de alumínio
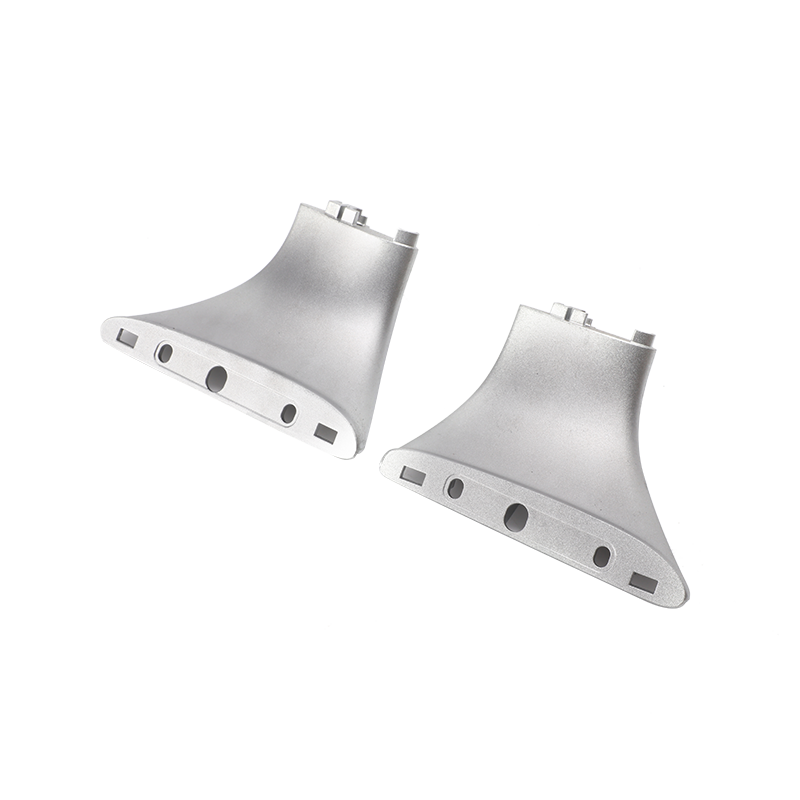 Suporte de suporte para bagageiro de carro de fundição sob pressão de zinco Peças de fundição sob pressão de zinco
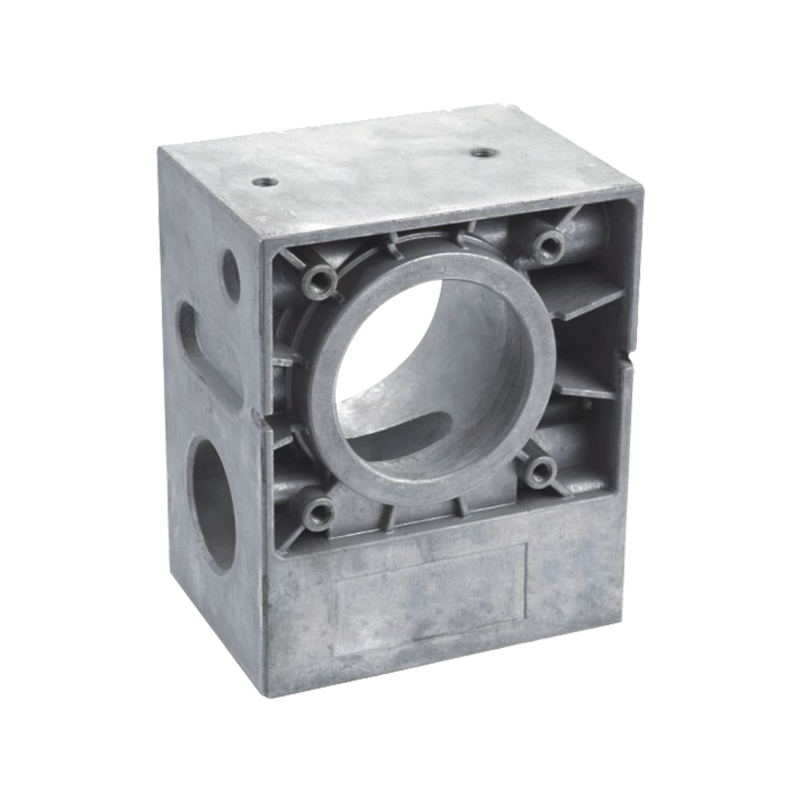 Operador de porta industrial ou caixa de engrenagens de empilhadeira em fundição sob pressão de alumínio Carcaças de caixa de engrenagens
Decida primeiro pelo volume anual, depois pela geometria e depois pelo material, porque o volume por si só elimina metade das opções. Use as quatro cartas como um filtro rápido.
O caminho mais econômico para peças metálicas de precisão geralmente é a fundição sob pressão para o formato e o CNC apenas para os recursos críticos. Isso mantém o tempo de usinagem curto e, ao mesmo tempo, proporciona ajustes perfeitos em furos, roscas e faces de vedação.
A análise de fluxo CAD, CAM e CAE prevê a porosidade e o fechamento a frio antes do corte do aço.
A liga fundida preenche o molde sob pressão e a peça é ejetada.
Portões, corredores e flash são removidos da fundição bruta.
Furos, roscas e faces de vedação são usinados até a tolerância final.
Anodização, revestimento em pó ou chapeamento são aplicados. Leia nosso guia de RFQ de anodização .
Verificações dimensionais e testes de vazamento ou pressão confirmam cada lote.
O erro mais caro é escolher um processo a partir do preço do protótipo em vez do volume vitalício. Evite esses cinco padrões.
Uma RFQ completa permite que um fornecedor recomende o processo certo e faça uma cotação em uma única rodada. Envie os seguintes itens juntos.
Sim, no volume. A fundição sob pressão geralmente fica mais barata quando o lote atinge alguns milhares de peças, enquanto o CNC é mais barato por algumas centenas de peças ou menos.
Não por conta própria. As tolerâncias fundidas são mais flexíveis do que as tolerâncias usinadas, portanto, os recursos críticos geralmente são finalizados por CNC após a fundição.
A fundição sob pressão geralmente proporciona uma película mais fina e densa em paredes finas, mas o enchimento de alta pressão pode reter a porosidade do gás. Um bom projeto de fluxo do molde e ventilação reduzem esse risco para peças estruturais.
Às vezes, para peças não estruturais com baixa carga térmica. Ele não pode substituir a fundição sob pressão onde é necessária dissipação de calor, blindagem EMI ou rigidez em temperatura.
Envie seu desenho e volume anual, e nossos engenheiros lhe dirão se a fundição sob pressão, CNC ou uma rota híbrida oferece o menor custo total. Saiba mais sobre nosso Serviço OEM e ODM ou verifique o Perguntas frequentes .
Solicite um orçamentoVocê está pronto para COOPERAR Com Jieda?
* Seu e -mail está seguro conosco, não spam.
PRODUTOS
Informações de contato
nbjd011@126.com
+86-574-86115705
58 Mold Road, DAQI Technology Industrial Zone, Beilun District, Ningbo