Obtenha uma cotação
Dois desenhos caem na mesma mesa na mesma semana. Um deles é um suporte de trava de 120 g para porta de carro de passeio; a outra é uma carcaça de motor de 1,8 kg que fica a cerca de 90 mm de um coletor de escapamento. Ambos carregam a mesma nota: "fundido, liga a ser confirmada".
A resposta curta, antes de qualquer tabela: escolha o zinco quando a peça for pequena, de paredes finas, cosmeticamente visível ou tiver que manter tolerâncias restritas com quase nenhuma usinagem. Escolha o alumínio quando a peça for grande, sensível ao peso ou esquentar.
Essa regra única determina a maioria das decisões de fundição sob pressão automotiva. O que ele não diz é onde realmente fica o limite, quanto custa adivinhar errado e quais detalhes do desenho precisam ser alterados quando você troca de liga. Essas três perguntas são o restante deste artigo.
O zinco e o alumínio são fundidos em máquinas diferentes por uma razão física. As ligas de zinco derretem perto de 390 °C, baixo o suficiente para que uma máquina de câmara quente mantenha o pote, o pescoço de ganso e o bico submersos no fundido e dispare uma dose medida em segundos. O alumínio derrete perto de 600 °C e é derramado a 650–700 °C, o que destruiria as partes ferrosas de uma câmara quente, então o alumínio funciona na câmara fria: o metal é colocado em uma manga de injeção a cada ciclo.
Essa lacuna no processo explica a maioria das consequências posteriores. O zinco preenche seções mais finas mais rapidamente, mantém dimensões mais estreitas e deixa uma melhor superfície fundida. O alumínio transporta muito menos massa para o mesmo volume e tolera muito mais calor.
| Propriedade | Zamac 3 (zinco) | A380/ADC12 (alumínio) |
|---|---|---|
| Densidade | 6,6g/cm³ | 2,71g/cm³ |
| Ponto de fusão | ~387°C | ~600 °C, derramado a 650–700 °C |
| Resistência à tração final | ~283MPa | ~324MPa |
| Força de rendimento | ~221MPa | ~159MPa |
| Dureza | ~82 HB | ~80 HB |
| Condutividade térmica | ~113 W/m·K | ~96 W/m·K |
| Parede mínima prática | 0,5–1,0mm | 1,5–2,5 mm |
| Tolerância linear, pequenos recursos | ±0,025–0,05 mm | ±0,05–0,13mm |
| Processo de fundição | Câmara quente | Câmara fria |
| Vida típica | Muitas vezes 500.000 fotos | Normalmente 100.000–150.000 fotos |
O zinco é cerca de 2,4 vezes mais denso que o alumínio. Redesenhe o mesmo volume de zinco em alumínio e você removerá cerca de 59% da massa. É por isso que os programas baseados no peso, como a gama de veículos elétricos ou metas de massa não suspensas, começam com alumínio e raramente olham para trás.
A desvantagem é a espessura da parede. Uma nervura de 0,6 mm é fundida de forma confiável em zinco; a mesma nervura no A380 provavelmente será fechada ou fechada a frio, então o projeto se move para 1,5–2,5 mm. Paredes mais espessas em uma liga mais leve recuperam parte da vantagem de peso e sempre aumentam o tempo de solidificação e o custo do ciclo.
O terceiro número é a temperatura e é onde começa a maioria das falhas de campo. O zinco fundido perde resistência rapidamente acima de aproximadamente 95–100 °C e se arrasta sob carga constante, de modo que uma junta aparafusada que mantém o torque à temperatura ambiente pode relaxar após um verão de calor sob o capô. O alumínio A380 mantém a maior parte de sua resistência em cerca de 150 °C, e classes como A360 ou AlSi10MnMg vão ainda mais longe.
Comparar as duas ligas apenas pelo preço do metal é uma armadilha. A liga de zinco costuma custar mais por quilograma que o alumínio e, por ser mais densa, uma parte de zinco do mesmo volume também consome mais quilogramas. No custo do material, o zinco perde quase sempre.
A comparação muda quando você conta o resto do processo. Ponto de fusão mais baixo e solidificação mais rápida reduzem o tempo do ciclo, e resíduos de peças fundidas em câmara quente. Paredes finas e tolerâncias restritas significam que a peça deixa a matriz próxima ao formato final, de modo que a furação, o fresamento e o acabamento desaparecem. As matrizes funcionam mais frias e duram muito mais tempo, distribuindo o custo do ferramental por mais peças. O zinco também usina mais rápido e torna as torneiras mais limpas, o que é importante para suportes e caixas com uma dúzia de furos roscados.
Uma regra viável: o zinco vence quando o conteúdo de usinagem é alto, as tolerâncias são restritas ou o volume anual é grande. O alumínio vence quando a peça é pesada, grande ou sujeita a carga térmica, porque nenhuma economia de processo compensa uma penalidade de densidade de 2,4x ou uma falha de fluência em serviço. As ferramentas seguem a mesma lógica e são um exercício de engenharia diferente para cada rota: as matrizes de alumínio precisam de aço para ferramentas para trabalho a quente, resfriamento generoso e gerenciamento térmico para sobreviver a 650 °C de metal, ciclo após ciclo.
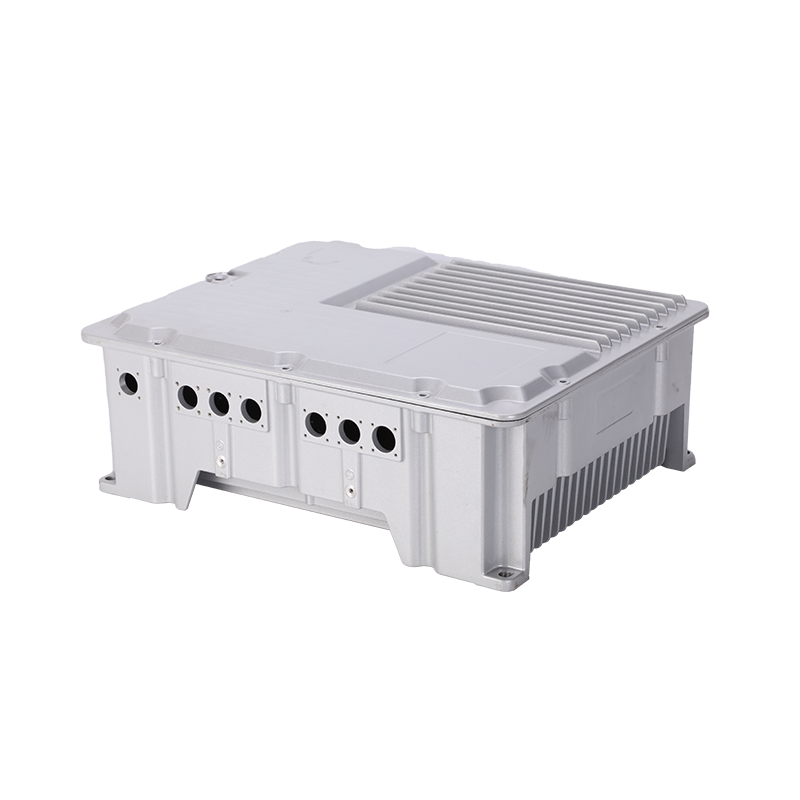
 Moldes personalizados para fundição sob pressão de alumínio de alta pressão Moldes personalizados de fundição de alumínio de alta pressão para componentes precisos; analise quando tolerâncias restritas ou altos volumes anuais tornam as ferramentas de alumínio o caminho prático. Ver Produto →
O zinco ganha seu lugar em componentes pequenos, precisos e de alto volume, onde as operações secundárias dominariam o preço por peça:
Cada uma dessas peças é pequena o suficiente para que a penalidade de densidade seja medida em gramas, enquanto o benefício de precisão é medido em etapas de usinagem eliminadas e menor desperdício.
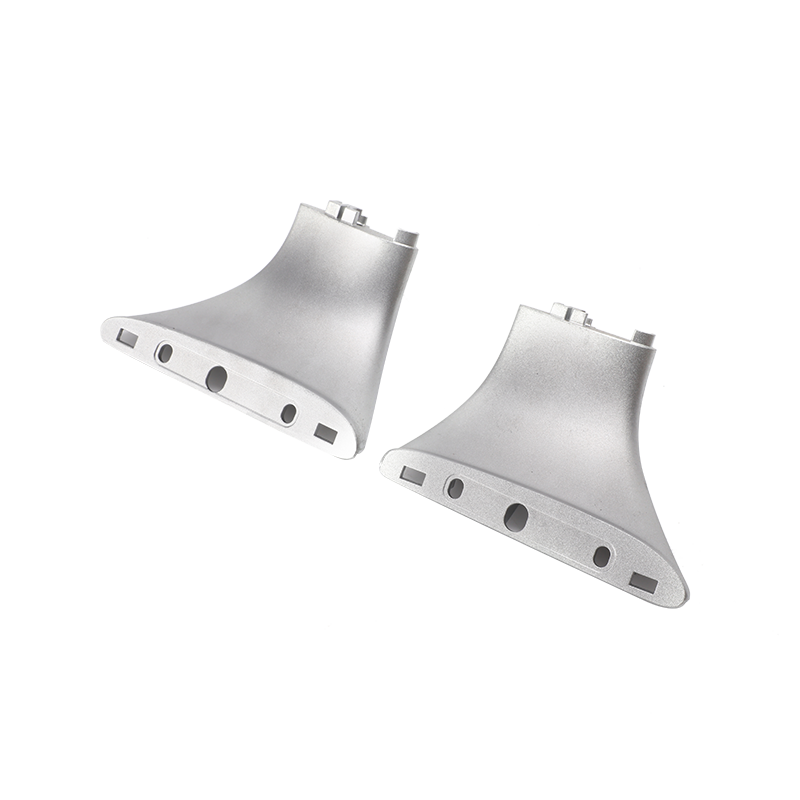
 Suporte de suporte para bagageiro de carro fundido em zinco Pequeno suporte de liga de zinco fundido para porta-bagagens de automóveis, adequado para compactar peças automotivas onde a precisão e a redução da usinagem são importantes. Ver Produto →
O alumínio ocupa as peças onde a massa ou o calor imperam:
O zinco raramente é competitivo acima de alguns quilos, portanto, em peças fundidas grandes, a decisão geralmente é tomada pela máquina e não pela folha de dados do material.
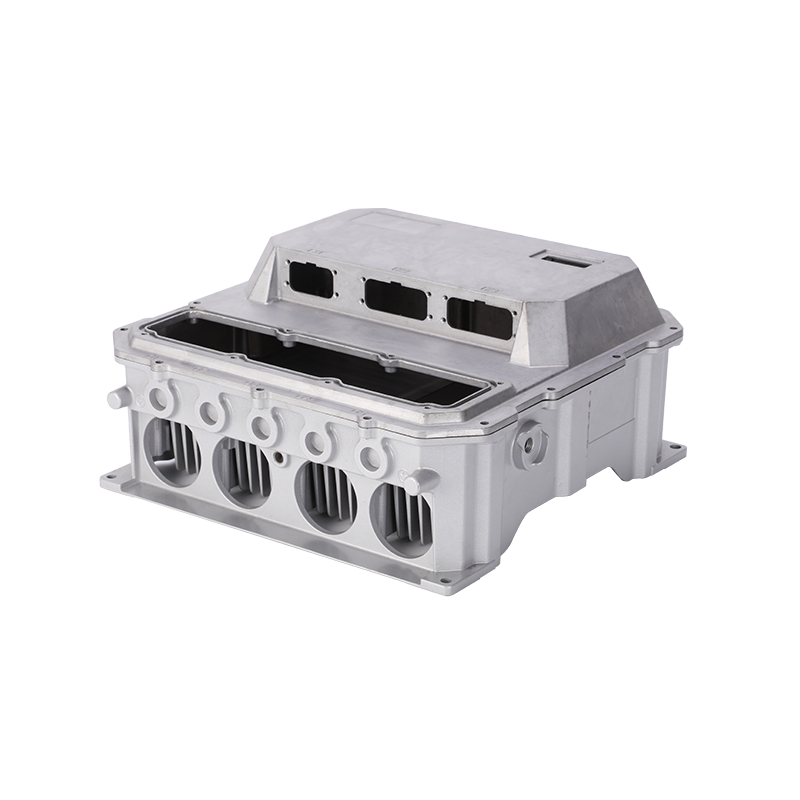
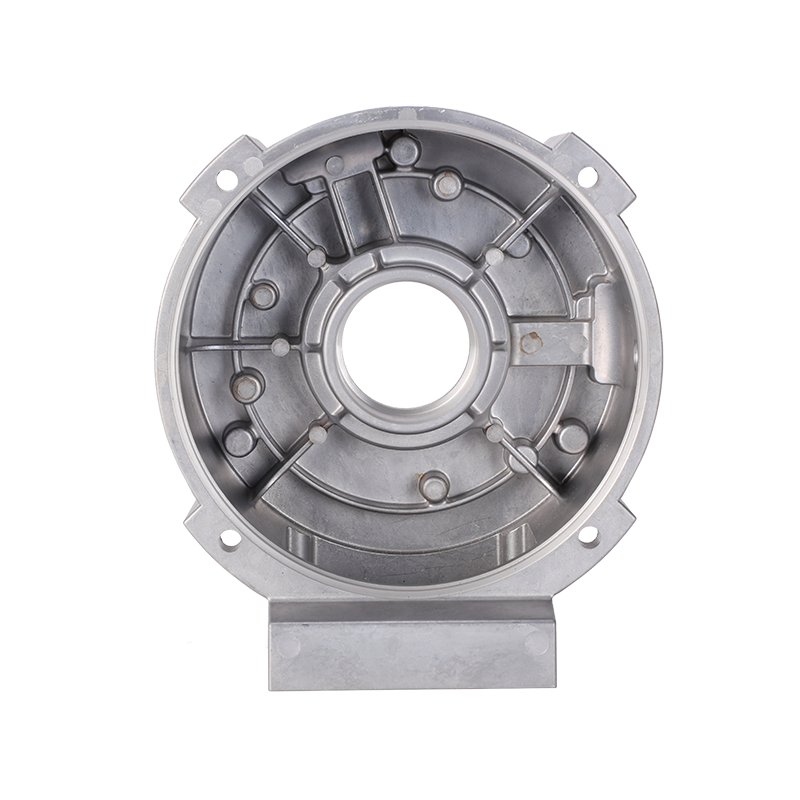
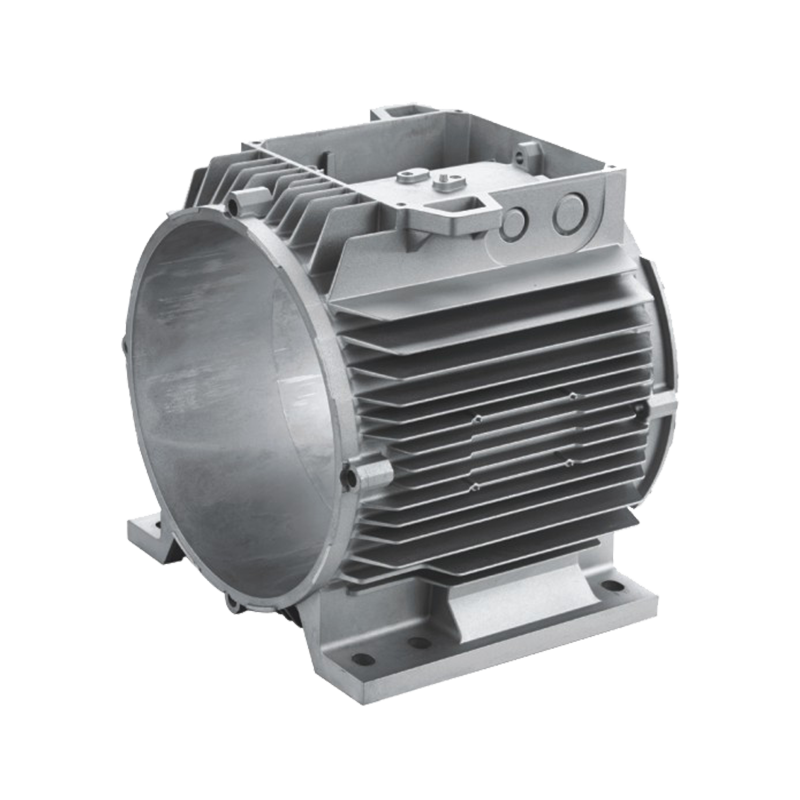
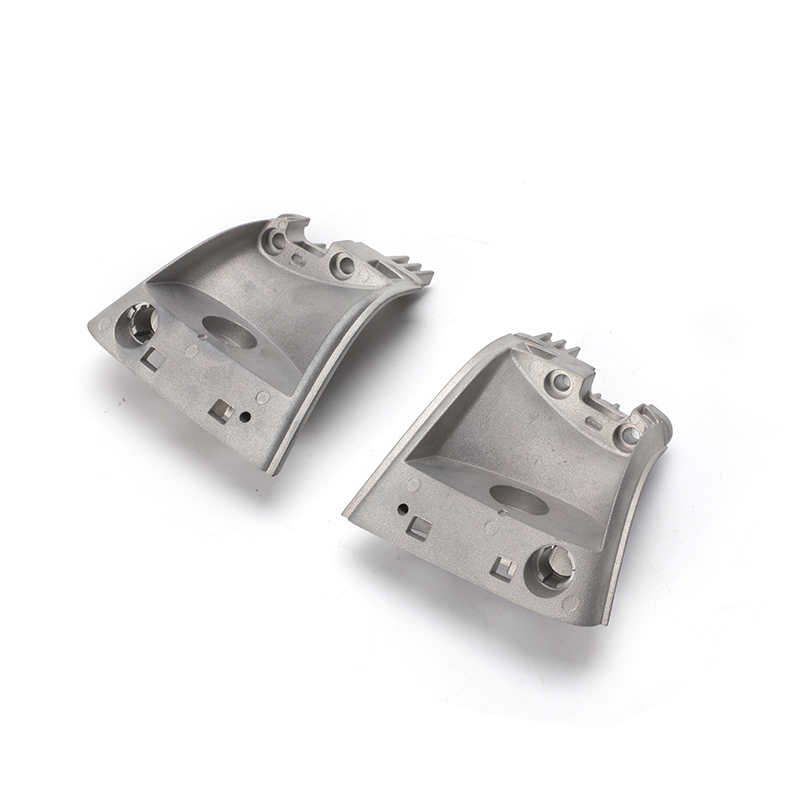
 Carcaça de motor de automóvel fundido em alumínio de alta pressão Alumínio die-cast motor housing for automotive use, from 2 kg to 20 kg, suited to larger castings where mass and heat guide material choice. Ver Produto →
O zinco aceita bem roscas formadas e roscadas e mantém o torque em seções finas, portanto, pequenos suportes de zinco geralmente não precisam de pastilhas. O alumínio é mais macio no flanco da rosca, portanto, qualquer coisa aberta e fechada em serviço – uma tampa, um painel de acesso, uma caixa de filtro – deve conter uma inserção de aço ou um parafuso formador de rosca projetado para alumínio. Em peças como cárteres e reservatórios de óleo selados , o padrão do parafuso e a altura da saliência devem ser projetados em torno desse comportamento da rosca, e não copiados de um desenho de zinco.
O zinco fica abaixo do alumínio, do aço e do aço inoxidável na série galvânica, de modo que uma peça de zinco aparafusada a uma estrutura de alumínio torna-se o ânodo de sacrifício. No serviço rodoviário ou costeiro, ele corrói primeiro. Revestimentos, arruelas de isolamento ou suporte de alumínio são as soluções usuais, e esse é um dos motivos pelos quais o zinco é menos comum em hardware externo de chassi.
Acima de aproximadamente 95 °C, o zinco deforma-se lentamente sob carga permanente. Qualquer peça de zinco que carregue uma pré-carga perto de uma fonte de calor deve ser avaliada com uma margem de temperatura ou transferida para alumínio.
O zinco requer passivação, revestimento em pó, e-coat e revestimento decorativo com pouca preparação de superfície. O alumínio com alto teor de silício, como o A380, anodiza de maneira irregular e muitas vezes fica escuro ou manchado; portanto, os programas que precisam de uma aparência anodizada uniforme geralmente especificam uma liga com baixo teor de silício ou mudam para o revestimento em pó.
Não por quilograma. A liga de zinco geralmente custa mais e é 2,4 vezes mais densa. O zinco se torna mais barato no nível da peça acabada quando tolerâncias restritas, paredes finas e conteúdo de usinagem pesado aumentariam o custo de processamento do alumínio, ou quando o volume é alto o suficiente para se beneficiar de uma vida útil mais longa da matriz.
Sim, mas não em contato direto com umidade. O zinco é o ânodo do casal e irá corroer preferencialmente. Use revestimentos, arruelas de isolamento ou um selante compatível na junta.
O alumínio A380 tem a maior resistência à tração final, cerca de 324 MPa contra 283 MPa para o Zamak 3, enquanto o zinco tem a maior resistência ao escoamento. A força por quilograma não está nem perto: o alumínio vence por larga margem.
O zinco funde de forma confiável em paredes de 0,5–1,0 mm. O alumínio precisa de aproximadamente 1,5–2,5 mm dependendo da geometria e do comprimento do fluxo. Vá mais fino do que esses limites e espere tiros curtos, fechamentos a frio e porosidade.
Alumínio, quase sem exceção. Essas peças são grandes, precisam de caminhos térmicos e geralmente possuem recursos estruturais ou de vedação. O zinco ainda entra no mesmo veículo em pequenos suportes, conectores e componentes de trava.
Você está pronto para COOPERAR Com Jieda?
* Seu e -mail está seguro conosco, não spam.
PRODUTOS
Informações de contato
nbjd011@126.com
+86-574-86115705
58 Mold Road, DAQI Technology Industrial Zone, Beilun District, Ningbo