Obtenha uma cotação
Quando um engenheiro de compras traz uma nova peça de alumínio para uma oficina de moldes, a primeira questão prática não é qual processo de fundição é “melhor” em teoria. É se a fundição sob pressão de alta pressão ou a fundição sob pressão de baixa pressão pode atingir o custo alvo da peça, a espessura da parede e os limites de porosidade no volume anual necessário. A resposta curta: o processo certo é aquele que corresponde à carteira de pedidos. A fundição sob pressão de alta pressão domina onde o tempo de ciclo e a repetibilidade dimensional reduzem os custos em escala. A fundição sob pressão de baixa pressão vence onde a estanqueidade aos gases, a tratabilidade térmica e a integridade mecânica são mais importantes do que a velocidade.
Na fundição sob pressão, o alumínio fundido é injetado em uma matriz de aço endurecido a pressões muito mais altas do que os sistemas de baixa pressão. A velocidade de injeção é extremamente rápida, preenchendo a cavidade quase instantaneamente. Essa velocidade cria dois efeitos.
Primeiro, produz excelente acabamento superficial e tolerâncias dimensionais restritas. Em segundo lugar, permite paredes muito finas, muitas vezes até 0,5 mm, o que é uma grande vantagem para peças automóveis e eletrónicas leves. O tempo de ciclo pode ser de 30 a 90 segundos, tornando o processo altamente produtivo para execuções medidas em dezenas de milhares de peças por ano.
A compensação é a porosidade. A injeção rápida retém ar e gás dentro da peça fundida. Isto pode prejudicar as propriedades mecânicas e a estanqueidade aos gases. Por essa razão, muitas peças fundidas sob pressão requerem impregnação ou outras etapas de vedação antes de poderem ser usadas em aplicações de fluidos ou pressão.
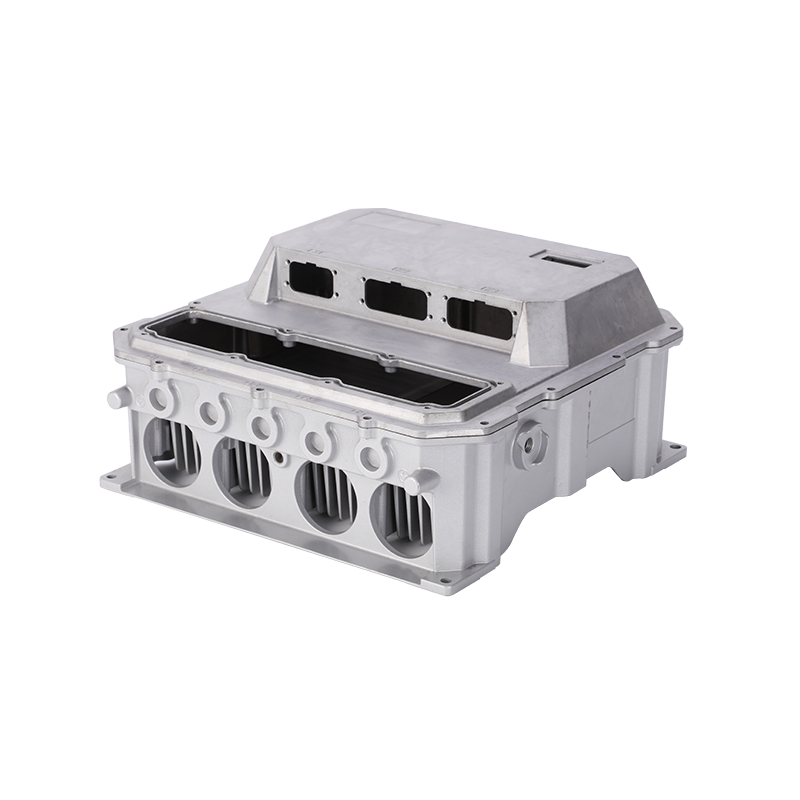
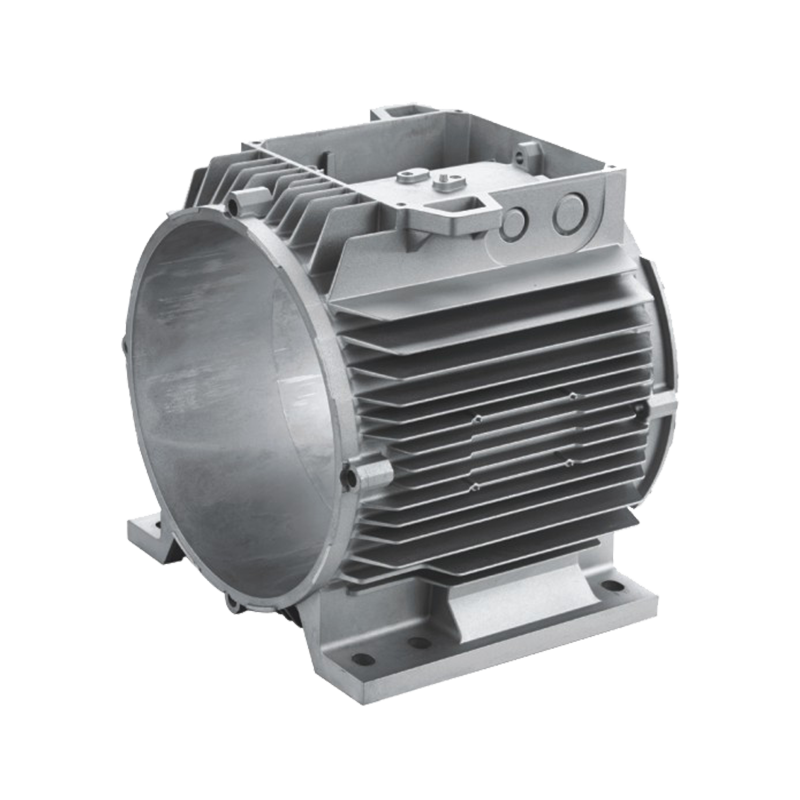
Carcaças de motores automotivos, carcaças de baterias e carcaças de lâmpadas LED são exemplos clássicos de peças onde a fundição sob pressão de alta pressão merece destaque.
 Carcaça de motor de automóvel fundido em alumínio de alta pressão Esta carcaça do motor é adequada para aplicações que necessitam de proteção e suporte para componentes internos do motor. Sua construção em liga de alumínio ajuda a melhorar a eficiência e a vida útil do motor, tornando-o uma escolha confiável para uso automotivo. Ver Produto →
A fundição sob pressão de baixa pressão usa uma força de enchimento muito mais suave. O ar comprimido a 0,3 a 1,5 bar empurra o metal fundido de um cadinho selado através de um riser para dentro da matriz. O metal sobe lentamente, o que mantém o fluxo estável e a turbulência baixa.
Esse preenchimento estável é o que dá às peças fundidas de baixa pressão sua reputação de confiabilidade estrutural. Como o metal é empurrado de baixo para cima, a matriz é preenchida de baixo para cima e a solidificação ocorre de uma forma que permite que a contração seja alimentada continuamente. A porosidade é significativamente menor. As propriedades mecânicas, especialmente o alongamento e a resistência à fadiga, são melhores do que as típicas peças fundidas de alta pressão.
A baixa pressão também é a escolha natural quando a peça precisa ser tratada termicamente. Como a peça fundida tem menos bolsas de gás, o alumínio pode responder ao revenido T6 sem formar bolhas ou danos internos. A desvantagem é a velocidade: os tempos de ciclo variam de 5 a 15 minutos e as matrizes não sobrevivem a tantos disparos quanto as matrizes de alta pressão.
É por isso que a fundição de baixa pressão é selecionada para peças grandes e de paredes espessas, componentes estruturais de suspensão e rodas, onde a resistência e a solidez superam o rendimento.
A tabela a seguir resume as diferenças operacionais que mais importam durante as decisões de cotação e ferramentas.
| Parâmetro | Fundição sob pressão de alta pressão | Fundição sob pressão de baixa pressão |
|---|---|---|
| Pressão de enchimento | 14–70MPa | 0,3–1,5 bar |
| Tempo de ciclo típico | 30–90 segundos | 5–15 minutos |
| Morra vida | 50.000–100.000 fotos | 20.000–50.000 fotos |
| Espessura mínima da parede | 0,5–1,0mm | 2,0–3,0 mm |
| Nível de porosidade | Superior | Baixo |
| Estanqueidade aos gases | Muitas vezes precisa de impregnação | Naturalmente melhor |
| Tratamento térmico | Limitado | Compatível com T6 |
| Investimento em equipamentos | Aproximadamente 4× baixa pressão | Baixoer initial cost |
O volume anual é o primeiro filtro. Quando a previsão atinge cerca de 50.000 a 100.000 peças por ano, a fundição sob pressão geralmente oferece o menor custo unitário. A matriz amortiza rapidamente e o ciclo rápido mantém baixas as horas de trabalho e de máquina. Abaixo desse limite, o custo de uma matriz de alta pressão pode não compensar.
A espessura da parede é o segundo filtro. Seções uniformes e de paredes finas são o terreno ideal para fundição sob pressão. Peças com seções espessas, nervuras profundas ou distribuição irregular na parede são mais adequadas para baixa pressão porque o enchimento mais lento permite que o metal se contraia uniformemente.
A tolerância é o terceiro filtro. A fundição sob pressão de alta pressão mantém uma repetibilidade dimensional precisa em toda a peça fundida. A baixa pressão produz menos tensão residual, mas a estabilidade dimensional depende mais do controle térmico da matriz.
As caixas de baterias para veículos elétricos ilustram essas escolhas. Eles precisam de paredes finas para economizar peso, alta repetibilidade dimensional para montagem e resistência mecânica suficiente para proteger as células. Na prática, eles são produzidos por fundição sob pressão em grandes volumes.
 Carcaça e tampa da bateria fundida em alumínio para veículos elétricos Este invólucro de bateria oferece alta resistência, vedação e dissipação de calor, cruciais para proteger as células. Seu design leve e fácil instalação suportam montagem e manutenção eficientes de EV. Ver Produto →
Para uma visão mais aprofundada de como os métodos de fundição de alumínio se comparam, consulte nossa explicação de fundição em areia, fundição sob pressão e fundição de precisão .
É fácil comparar os preços de duas máquinas, mas o custo total da peça fundida é o que decide o projeto. Uma máquina de fundição sob pressão de alta pressão pode custar cerca de quatro vezes mais que um sistema de baixa pressão, mas essa diferença evapora quando é distribuída por centenas de milhares de tiros.
O custo da matriz segue uma curva semelhante. As matrizes de alta pressão são feitas de aço para ferramentas endurecido e têm uma vida útil mais curta em escala. As matrizes de baixa pressão são mais leves e baratas, o que as torna atraentes para testes piloto ou desenvolvimento de produtos. Se o design da peça ainda estiver mudando, um teste de matriz de baixa pressão oferece mais espaço para iterar sem comprometer-se com uma ferramenta totalmente cara.
As operações secundárias também inclinam a balança. Peças com porosidade a gás podem rejeitar mais durante a usinagem ou vazar durante testes de pressão. Fundições de baixa pressão tendem a ser mais limpas e precisam de menos impregnação. Para componentes que são posteriormente pintados a pó ou anodizados, a qualidade da superfície começa no processo de fundição e não na linha de acabamento.
Não sem mudar a economia. A mesma geometria pode muitas vezes ser produzida por ambos os processos, mas o tempo de ciclo, o nível de porosidade e o perfil de espessura da parede serão diferentes. A baixa pressão pode substituir a alta pressão quando o volume da peça cai e o design se concentra na resistência e à prova de vazamentos em vez do rendimento.
A fundição sob pressão de alta pressão é o candidato mais forte. A alta velocidade de injeção preenche seções finas rapidamente antes que o metal solidifique. A baixa pressão teria dificuldade para alcançar costelas longas e muito finas sem usar pressões mais altas ou adicionar corredores de portão.
Somente quando o custo do ferramental é compartilhado por um programa. Para lotes pequenos, a baixa pressão oferece uma matriz mais barata e uma configuração mais simples da máquina. A compensação é uma produção mais lenta, mas com menor investimento inicial.
Sim. Se as bolhas de gás estiverem próximas da superfície, o revestimento em pó pode formar bolhas durante a cura. Fundições de baixa pressão ou fundições de alta pressão que recebem impregnação são escolhas mais seguras quando um tratamento de superfície pesado é planejado.
Escolha a fundição sob pressão quando seu volume anual for alto, a espessura da seção for fina e uniforme e a repetibilidade dimensional for crítica. Escolha a fundição sob pressão de baixa pressão quando a estanqueidade aos gases, o tratamento térmico e a solidez estrutural superam a velocidade do ciclo ou quando a produção ainda estiver crescendo.
A melhor fonte de confiança é uma discussão prática com um parceiro experiente em fundição sob pressão. Descubra como o conjunto de equipamentos, a experiência em ferramentas e as capacidades de acabamento correspondem à sua família de peças. Com dados claros sobre volumes e restrições de projeto, a escolha entre alta e baixa pressão torna-se um cálculo de engenharia simples.
Você está pronto para COOPERAR Com Jieda?
* Seu e -mail está seguro conosco, não spam.
PRODUTOS
Informações de contato
nbjd011@126.com
+86-574-86115705
58 Mold Road, DAQI Technology Industrial Zone, Beilun District, Ningbo