Obtenha uma cotação
Uma carcaça de motor de alumínio usinado falha no teste de vazamento a 1,5 bar após 40 segundos. A liga estava dentro das especificações, a temperatura da matriz estava dentro da faixa e a peça fundida parecia impecável antes da usinagem. A causa foi o gás: o ar que entrou na cavidade com o metal e não teve para onde ir depois que a peça solidificou.
A tecnologia de fundição sob pressão a vácuo é a resposta do processo para essa falha, e suas vantagens são mais fáceis de avaliar em termos de produção: taxa de refugo, taxa de vazamento e o que você pode fazer com a peça após a fundição.
A conclusão primeiro: ao evacuar a cavidade da matriz antes e durante o disparo, a fundição sob pressão a vácuo reduz o gás preso a uma fração dos níveis convencionais de fundição sob pressão (HPDC). Essa mudança traz a maioria dos benefícios: menos defeitos de porosidade de gás, peças fundidas estanques à pressão, um caminho prático para tratamento térmico e soldagem T6, paredes mais finas, superfícies fundidas mais limpas e um custo menor por peça aceita. A desvantagem é a complexidade das ferramentas: matrizes seladas, válvulas de vácuo e manutenção disciplinada.
Numa máquina convencional de câmara fria, a cavidade está cheia de ar à pressão atmosférica quando o êmbolo inicia o seu disparo rápido. O metal entra na comporta a 30-60 m/s, e o ar tem milissegundos para escapar pelas aberturas que normalmente têm 0,1-0,2 mm de profundidade. As aberturas de ventilação transbordam ou ficam obstruídas com resíduos de agente desmoldante, e tudo o que fica para trás torna-se porosidade de gás.
Um sistema de vácuo adiciona uma válvula na matriz que conecta a cavidade a um tanque de vácuo. A cavidade é bombeada para baixo durante o disparo lento, antes do início do disparo rápido, e a válvula fecha quando a frente metálica chega. A intensificação então funciona exatamente como em uma cena normal.
Dois níveis são comuns. Os sistemas assistidos por vácuo puxam a cavidade para aproximadamente 200-500mbar absolutos e suportam principalmente as aberturas. Os sistemas de alto vácuo atingem 50-100mbar e são a versão que muda a finalidade de uma peça fundida. Dois detalhes decidem se qualquer um deles funciona: o nível de vácuo deve ser medido na matriz, não na bomba, porque uma vedação desgastada esconde o problema; e o vácuo não substitui a ventilação, ele reduz a quantidade de ar que as aberturas devem passar, o que reduz flashes e entupimentos.
| Parâmetro | HPDC convencional | Assistido por vácuo | Fundição sob pressão em alto vácuo |
|---|---|---|---|
| Pressão da cavidade antes do preenchimento | cerca de 1.000 mbar | 200-500 mbar | 50-100 mbar |
| Conteúdo de gás na fundição | 10-20cm³/100g | 5-10cm³/100g | 2-5cm³/100g |
| Espessura típica da parede | 2,0-3,0 mm | 1,5-2,5mm | 1,2-1,8 mm |
| Tratamento térmico T6 | não é prático, com bolhas | limitado | viável em ligas adequadas |
| Estanqueidade à pressão | muitas vezes precisa de impregnação | geralmente aceitável | confiável e estanque |
| Custo relativo da matriz | linha de base | mais 5-15% | mais 10-25% |
| Foco na manutenção | aberturas de ventilação, agente de liberação | vedações, válvula | vedações, válvula, vacuum monitoring |
Cortar o ar na cavidade não remove todos os poros; a porosidade de contração devido ao baixo equilíbrio térmico é um problema separado. Ele remove os poros de gás grandes e irregulares que causam a maioria das rejeições e que aparecem em cinco lugares.
O conteúdo de gás em um disparo de alto vácuo bem controlado normalmente cai de 10-20 cm³ por 100 g de metal para 2-5 cm³, e a densidade aumenta cerca de 1-2%. As taxas de rejeição radiográfica seguem a mesma tendência.
Carcaças, corpos de válvulas, tampas de baterias e cárteres de óleo são avaliados pela taxa de vazamento, não pela aparência. As peças fundidas convencionais geralmente precisam de impregnação de resina para passar, o que acrescenta uma etapa e um risco de falha dependente da temperatura. As peças fundidas a vácuo geralmente mantêm a pressão quando fundidas, portanto, o teste de vazamento verifica em vez de reparar.
O tratamento com solução T6 a cerca de 500 ° C faz com que o gás aprisionado se expanda e uma bolha de fundição sob pressão convencional. Com conteúdo de gás na faixa de um dígito baixo, ligas estruturais adequadas podem ser tratadas termicamente e soldadas MIG, TIG ou laser com crescimento de poros aceitável.
A contrapressão mais baixa do ar retido permite que o metal preencha seções finas de maneira mais previsível, de modo que paredes de 1,2 a 1,8 mm substituam as de 2,5 a 3,0 mm. O estoque de usinagem e a queda de peso, e menos furos na superfície significam menos bolhas após o revestimento em pó ou anodização.
O ganho não é uma injeção mais barata, é uma peça boa mais barata. As taxas de rejeição da planta geralmente caem de 5-8% para 1-3%, e como os defeitos são detectados em raios X ou testes de vazamento, em vez de após a usinagem CNC, o valor perdido por peça rejeitada cai drasticamente.
A fundição sob pressão a vácuo compensa onde as paredes são finas, a geometria é complexa ou a peça deve manter pressão ou sobreviver ao tratamento térmico. Três grupos dominam a carteira de pedidos.
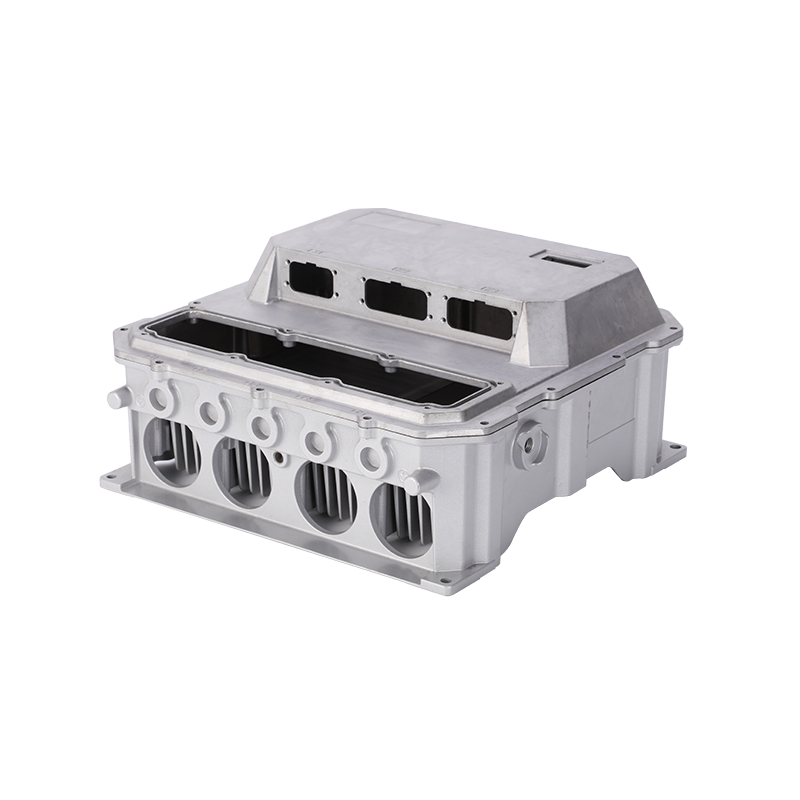
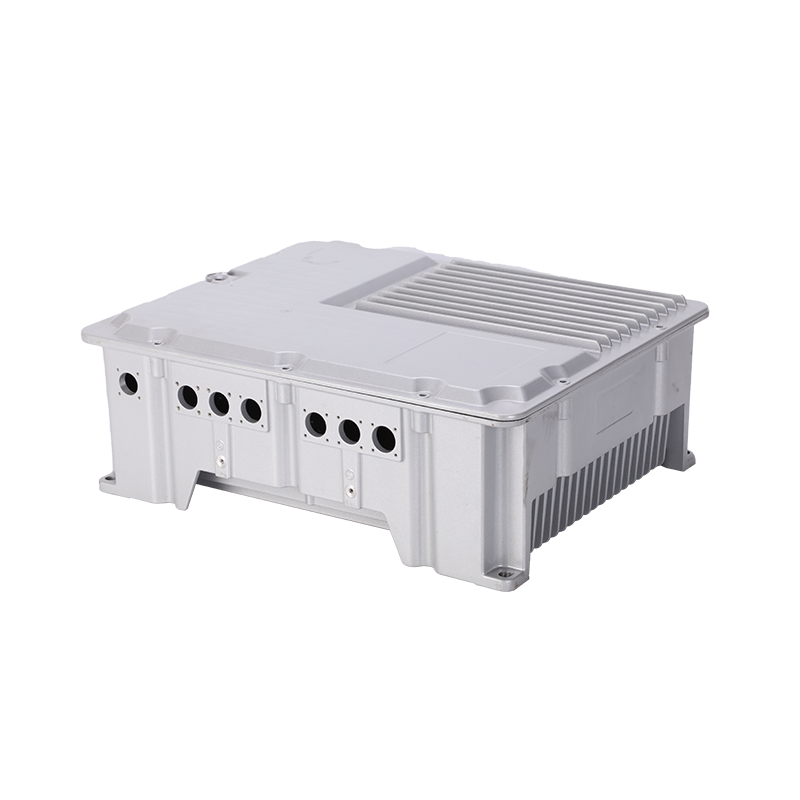
Os gabinetes combinam grande área projetada, paredes finas, flanges de vedação e limites rígidos de vazamento. A porosidade em um flange ou em uma costura de solda é uma questão de segurança e não cosmética. O lado do design é abordado em nossa nota sobre como as carcaças e tampas das baterias contribuem para a segurança dos veículos de novas energias .
 Carcaça e tampa da bateria para nova energia/automóvel elétrico Carcaça e tampa da bateria para nova energia/automóvel elétrico Ver Produto →
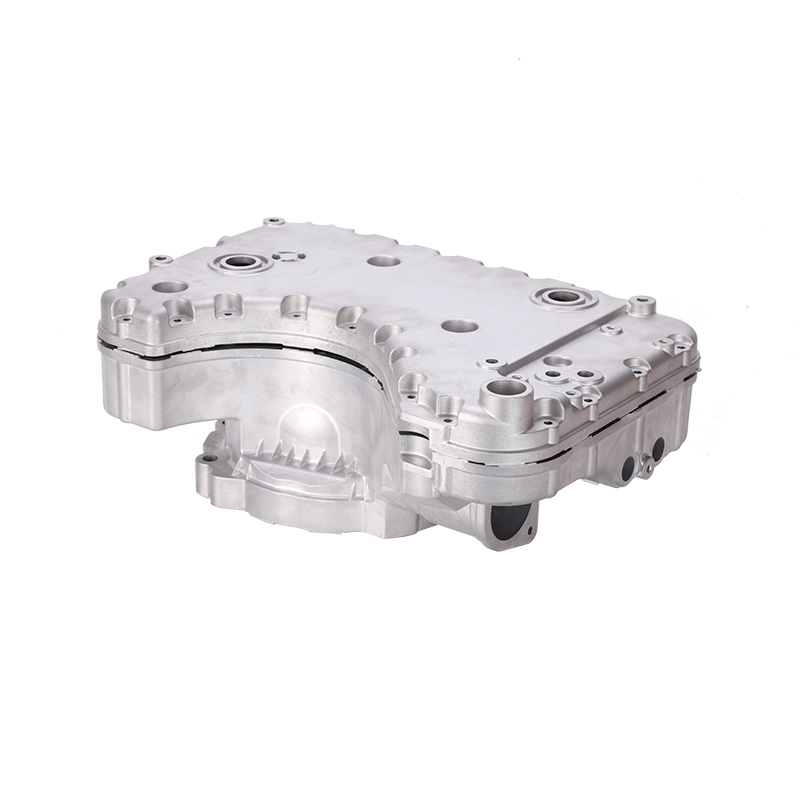
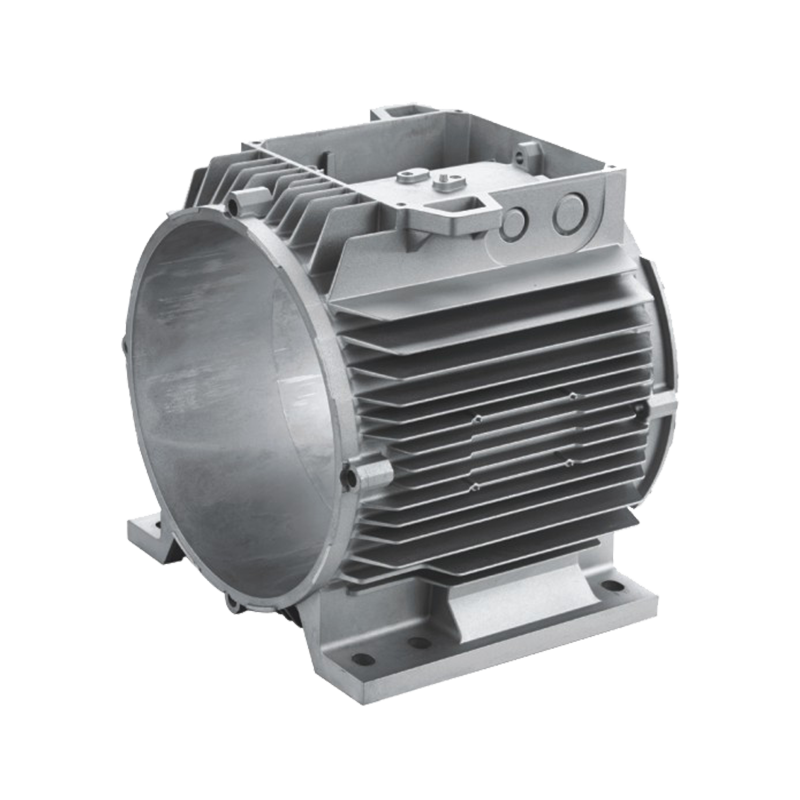
Essas peças devem manter os assentos dos rolamentos concêntricos, dissipar o calor e muitas vezes integrar passagens de resfriamento. O metal mais denso ao redor dos assentos dos rolamentos e das faces de vedação reduz a margem de usinagem e o desperdício pós-usinagem.
 Carcaça do motor elétrico, estrutura do estator, fundição sob pressão de alumínio Carcaça do motor elétrico, estrutura do estator, fundição sob pressão de alumínio Ver Produto →
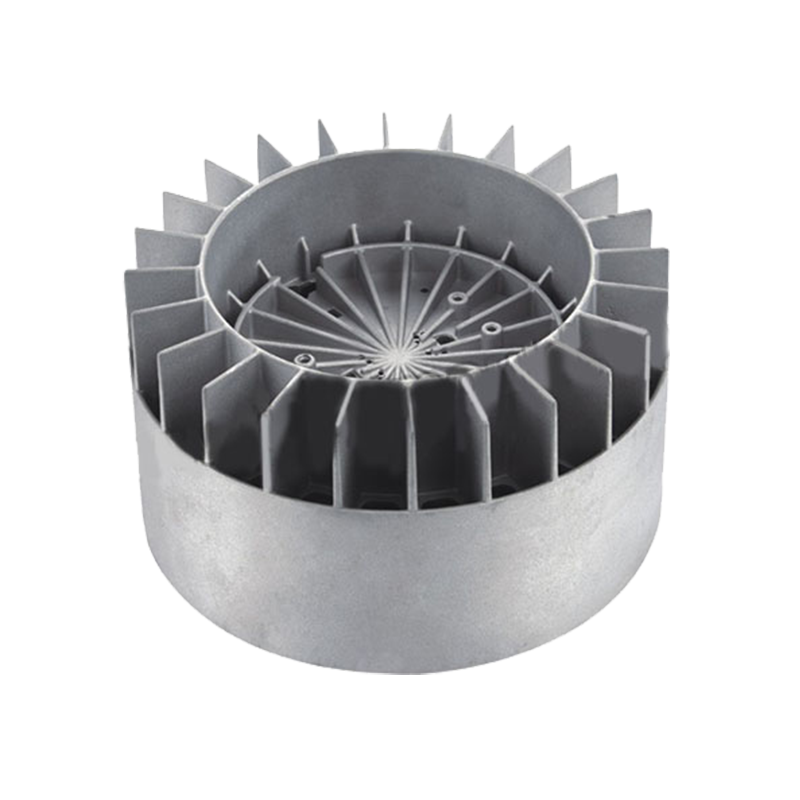
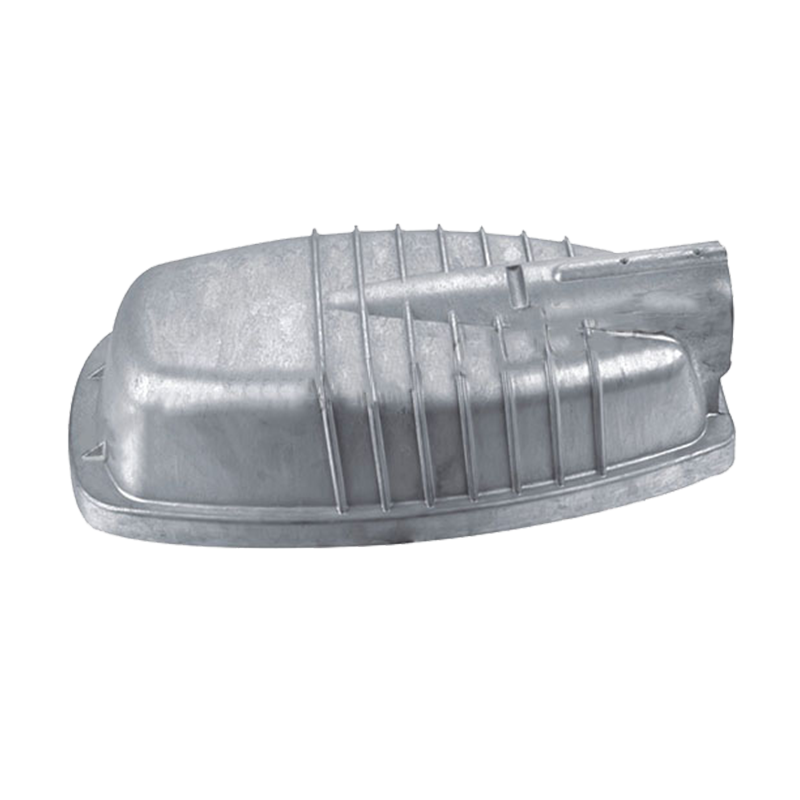
Caixas de LED e dissipadores de calor, caixas de engrenagens e componentes de içamento, válvulas de controle e peças pneumáticas seguem a mesma lógica: paredes mais finas, menos furos após o revestimento, melhor estanqueidade à pressão.
Divisão indicativa de trabalho assistido e de alto vácuo em uma carteira mista de pedidos automotivos e industriais.
Os compradores que tratam o vácuo como uma atualização universal geralmente pagam por ferramentas que não podem usar. Vale a pena ter clareza sobre os limites.
O processo só é entregue se a especificação de compra o suportar. Vale a pena incluir quatro pontos na investigação.
A Ningbo Jieda Molding & Machine fabrica matrizes de alumínio e zinco e funde peças em sua fábrica de Beilun, com usinagem CNC interna, revestimento em pó e anodização, certificação IATF16949 e máquinas de câmara fria de 200 t a 1.600 t. O lado do molde dessa cadeia é onde um programa de vácuo é ganho ou perdido.
 Moldes de fundição sob pressão de alumínio personalizados de alta pressão Moldes de fundição sob pressão de alumínio personalizados de alta pressão Ver Produto →
Você pode ler mais sobre empresa e sua operação de fundição sob pressão se você precisar verificar a capacidade ou o ajuste do equipamento.
A fundição assistida por vácuo usa um vácuo modesto, geralmente 200-500 mbar, principalmente para ajudar nas aberturas. A fundição de alto vácuo puxa a cavidade para 50-100 mbar e é a versão que torna realista o tratamento térmico, a soldagem e a estanqueidade à pressão confiável. Quando um fornecedor cota fundição a vácuo, solicite a pressão medida da cavidade.
Ligas padrão de Al-Si, como A380 ou ADC12, ganham principalmente em taxa de refugo e qualidade de superfície. Ligas estruturais com baixo teor de ferro e manganês controlado, utilizadas em peças de paredes finas e tratáveis termicamente, ganham muito mais; eles são a razão pela qual os sistemas de alto vácuo foram desenvolvidos. As ligas de zinco também podem ser fundidas sob vácuo, mas o benefício é menor porque o zinco flui mais facilmente.
Não. Reduz a probabilidade de grandes poros de gás, mas ainda ocorrem porosidade de contração, fechamentos a frio e inclusões. A maioria dos programas mantém amostragem de raios X e testes de vazamento de 100% em peças estanques à pressão e, em vez disso, usa o registro de vácuo para demonstrar a estabilidade do processo.
Se a peça deve manter pressão, ser tratada termicamente ou soldada, geralmente sim; a alternativa é um processo diferente ou uma etapa de impregnação. Para uma peça simples, de paredes espessas e não pressurizada, os 10-25% extras no custo da matriz raramente compensam.
A vantagem da fundição a vácuo não é uma característica. É uma mudança naquilo que o processo pode prometer: uma peça fundida que mantém a pressão, sobrevive a um ciclo de tratamento térmico, aceita um revestimento sem formação de bolhas e atinge a usinagem com uma taxa de rejeição previsível. Se sua próxima peça for avaliada por um teste de vazamento ou um requisito de fadiga, vale a pena pagar por essa mudança. Se for um colchete, provavelmente não é.
Você está pronto para COOPERAR Com Jieda?
* Seu e -mail está seguro conosco, não spam.
PRODUTOS
Informações de contato
nbjd011@126.com
+86-574-86115705
58 Mold Road, DAQI Technology Industrial Zone, Beilun District, Ningbo