Obtenha uma cotação
O revestimento em pó sobrevive em uma fundição de alumínio quando três coisas se alinham: uma pele densa sem porosidade exposta, um revestimento de conversão que realmente adere e um cronograma de cura compatível com a liga e a espessura da parede. Obtenha todos os três e um filme de poliéster de 70 µm resistirá a 1.000 horas de névoa salina neutra. Perca um, geralmente o pré-tratamento em uma parte com porosidade superficial, e o mesmo pó forma bolhas em algumas centenas de horas.
Essa é a resposta curta. A versão mais longa é mais importante para os compradores, porque o revestimento em pó é frequentemente citado como um único item de linha, “preto, fosco, 60 a 80 µm”, sem nenhuma das variáveis que decidem se um acabamento sobrevive a três invernos ou três semanas. O que se segue é o que o lançador controla, o que o aplicador controla e onde os dois se encontram em um pedido de compra.
O revestimento em pó é um processo a seco. Uma pistola carrega partículas de poliéster ou epóxi-poliéster, a parte aterrada as puxa e um forno as derrete em um filme contínuo. A adesão vem de dois mecanismos ao mesmo tempo: uma chave mecânica do perfil da superfície jateada e uma ponte química da camada de pré-tratamento. As peças fundidas podem alcançar ambos, mas ganham de forma diferente do perfil ou folha extrudada.
Uma fundição sob pressão chega com uma película fina e de granulação fina sobre um interior mais áspero e poroso. A detonação tem que cortar a pele da peça fundida sem abrir os poros subjacentes, e é por isso que o meio, a pressão e o tempo de permanência merecem um lugar nas especificações, em vez de serem ignorados. A380 e ADC12 respondem bem ao óxido de alumínio na faixa de grão 120 a 180 a pressão moderada; uma mídia muito grossa em um invólucro de parede fina arredonda as bordas e abre a porosidade em uma única passagem.
O conteúdo de silício é a outra razão pela qual o pó é o acabamento padrão no alumínio fundido. As ligas de fundição sob pressão com alto teor de silício anodizam de forma desigual, com a fase de silício escurecendo ou recusando-se a assumir a camada anódica. O pó cobre a mesma peça uniformemente, em qualquer cor, formando uma película que esconde a textura da peça fundida.
Uma linha de pólvora é uma cadeia de decisões, e cada uma delas aparece posteriormente como resultado de uma inspeção. Estes movem mais a agulha.
Explodir em um perfil e depois limpar. A limpeza alcalina ou ácida seguida por um revestimento de conversão, zircônio ou titânio sem cromato para a maioria dos trabalhos de exportação e cromato onde o alvo da névoa salina é severo, dá ao pó uma superfície que pode aderir quimicamente. A disciplina do enxágue é tão importante quanto a química: resíduos de enxágue secos sob uma película de pó são uma das causas mais comuns de bolhas que só aparecem após o ciclo de umidade.
A construção do filme em peças fundidas normalmente fica entre 60 e 90 µm. Abaixo de 50 µm, a cobertura sobre a textura fundida diminui nos pontos altos e o desempenho da névoa salina diminui rapidamente. Acima de aproximadamente 120 µm, rachaduras por impacto e interferência na rosca tornam-se riscos reais. A cura geralmente dura de 10 a 25 minutos a uma temperatura de metal de 163 a 204 °C, e é a temperatura do metal, e não o display do forno, que conta.
Decida o mascaramento antes do revestimento, nunca depois. Roscas, faces de contato, furos de rolamentos, bases de aterramento e qualquer recurso mantido mais apertado que cerca de ±0,1 mm devem ser mascarados. O novo rosqueamento após a cura funciona, mas retira o revestimento dos flancos da rosca e deixa uma borda áspera que se torna o primeiro local de corrosão na peça.
| Passo | Configuração típica | O que dá errado se for ignorado |
|---|---|---|
| Mídia de explosão | Óxido de alumínio, grão 120 a 180, pressão moderada | Chave mecânica fraca; o revestimento levanta nas bordas e cantos |
| Pré-tratamento | Revestimento de conversão, cobertura completa e uniforme | Bolhas e retorno das linhas marcadas durante a névoa salina |
| Construção de filme | 60 a 90 µm, medido em uma face nomeada | Zonas finas sobre a textura fundida corroem primeiro |
| Cura | Temperatura do metal de 163 a 204 °C, 10 a 25 minutos | A subcura proporciona um filme macio com baixa resistência a impactos e solventes |
| Mascaramento | Roscas, furos, faces correspondentes, tolerâncias inferiores a ±0,1 mm | Interferência na montagem e retrabalho após o fato |
| Inspeção | Adesão hachurada, espessura, névoa salina por lote | Falhas descobertas pelo usuário final em vez da linha |
Os problemas mais caros de revestimento em pó em peças fundidas sob pressão não são problemas de revestimento. São problemas de fundição: porosidade interconectada próxima à superfície, gás preso no metal ou umidade acumulada nos poros que se expande durante a cura. O resultado é um furo, uma bolha ou uma pequena cratera que aparece minutos depois que as peças saem do forno, momento em que o pó é consumido e as peças são descartadas até serem descascadas.
A defesa do coater é um passe de pré-aquecimento. Leve as peças a uma temperatura acima do pico de cura uma vez, deixe o gás preso e a umidade escaparem, esfrie e depois cubra. Isso adiciona um ciclo de forno e, em peças de alta porosidade, pode ser necessário acontecer duas vezes. A defesa do fundidor fica a montante: fundição de alta pressão assistida por vácuo, temperatura controlada da matriz, ventilação adequada e fusão limpa e desgaseificada. As escolhas de projeto de molde que evitam a soldagem e o preenchimento turbulento também, não por coincidência, reduzem a porosidade que prejudica os acabamentos.
Onde a porosidade não puder ser eliminada, em torno de transições espessas para finas ou no final do aterro, o desenho deverá indicar isso. Uma margem de usinagem de 0,3 a 0,5 mm em uma face cosmética freqüentemente remove completamente a pele porosa e proporciona ao revestidor uma superfície sólida, com um pequeno custo na remoção de material.
Os compradores pedem essa comparação constantemente, então aqui está ela em um só lugar.
| Concluir | Melhor ajuste em peças fundidas | Limites para planejar |
|---|---|---|
| Revestimento em pó (poliéster) | Caixas cosméticas e protetoras, tampas, suportes; ampla gama de cores e brilho | Cura at 163 to 204 °C; masking required; film adds 60 to 90 µm |
| Anodização | Peças forjadas ou com baixo teor de silício que necessitam de aparência metálica e resistência ao desgaste | As ligas de fundição sob pressão com alto teor de silício anodizam de forma irregular e escurecem; cores limitadas |
| Tinta molhada | Mudanças rápidas de cores, execuções de baixo volume, retoques de campo | Menor durabilidade do filme; manuseio de solventes; geralmente precisa de um primer |
| Revestimento eletrônico | Geometria complexa que necessita de cobertura total antes de um acabamento | Somente filmes finos; normalmente uma camada de base sob o pó |
Para a maioria dos invólucros fundidos, a decisão se restringe a tinta em pó versus tinta úmida, e o volume mais a contagem de cores geralmente resolvem a questão. Uma cor no volume de produção favorece o pó; uma dúzia de cores com cinquenta peças cada favorece a pintura.
O final raramente é o ponto em si. Ele protege uma peça que tem outra tarefa a fazer, e a aplicação decide quanto da especificação é realmente sobre corrosão e quanto é sobre aparência.
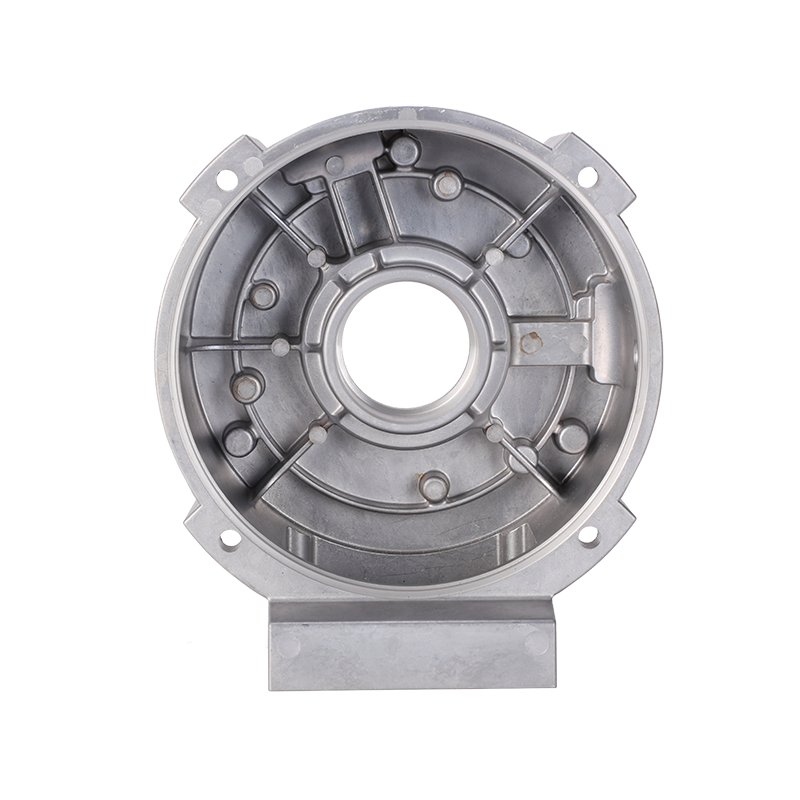
As carcaças do motor e do estator precisam de proteção externa contra corrosão, assentos de rolamento estáveis e uma película que não lasque quando as laminações são pressionadas. O pó funciona bem porque mascarar o furo e a face de contato é simples e a temperatura de cura é adequada ao A380 fundido.
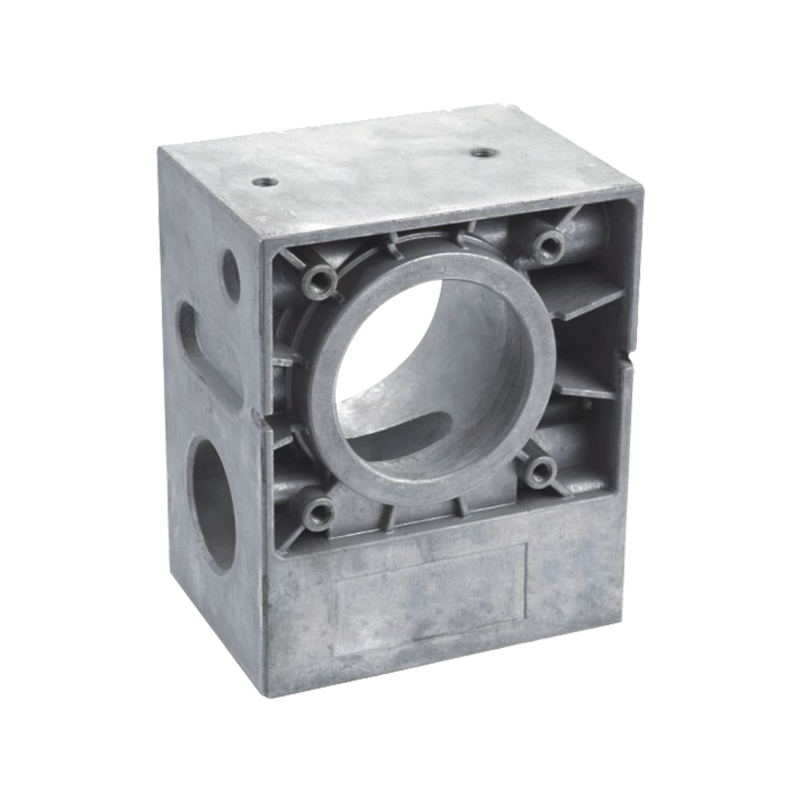
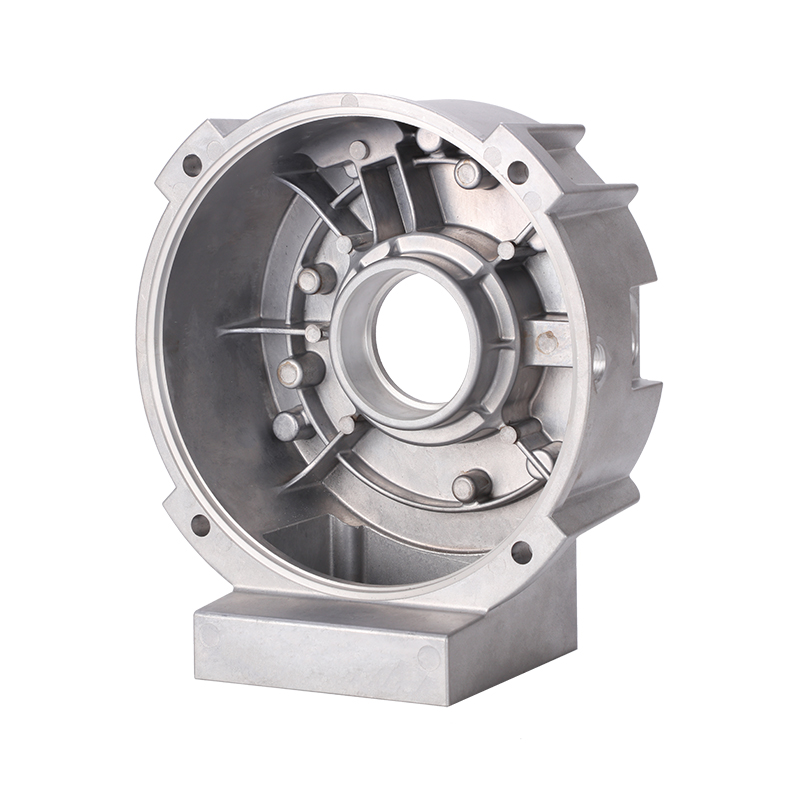 Protetor final do motor fundido em alumínio com revestimento em pó Blindagem final em alumínio fundido para motores síncronos e NEMA, suportando a carcaça do estator com usinagem CNC e revestimento em pó para resistência à corrosão. Ver Produto →
Os corpos das válvulas de controle combinam usinagem e revestimento em uma peça: os furos de vedação e as portas roscadas são usinados após a fundição, depois mascarados e depois revestidos com pó. A vantagem sobre a tinta é a integridade do filme na transição usinado-fundido, que é exatamente onde os filmes finos de tinta se quebram primeiro.
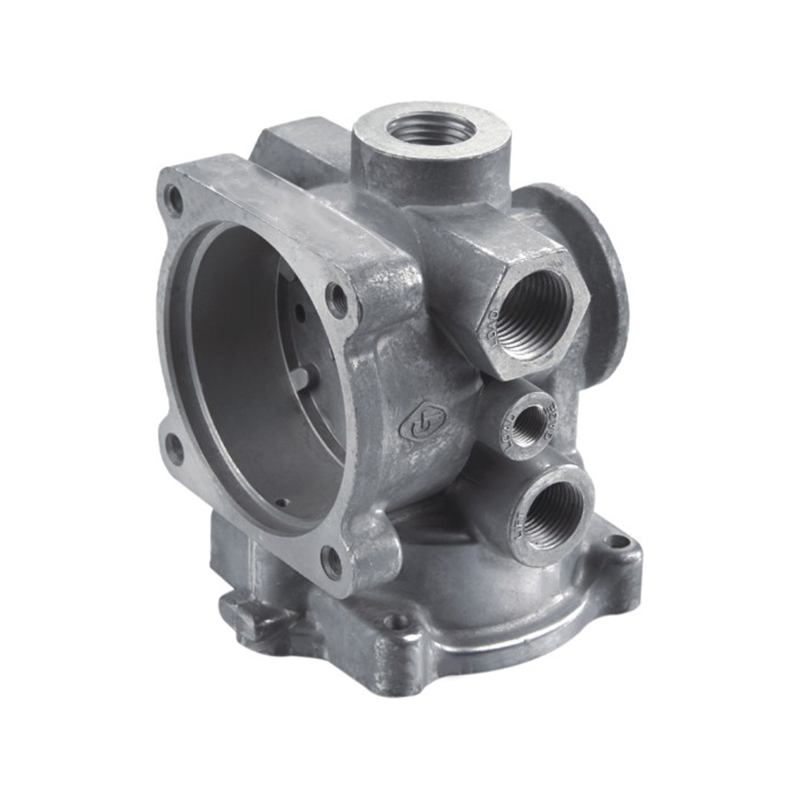 Válvula de controle fundida em alumínio com usinagem e revestimento em pó Válvula de controle de alumínio fundido de alta pressão para controle de fluxo, pressão e direção, com usinagem e pintura a pó para sistemas de fluxo industrial. Ver Produto →
Os componentes de máquinas têxteis geralmente possuem uma etapa de usinagem de precisão e uma camada de pó, e o revestimento precisa sobreviver ao óleo, aos fiapos e à vibração constante sem rachar nas bordas usinadas. Há uma discussão útil sobre por que o tratamento de superfície afeta grande parte da vida útil da peça nesta aplicação.
Especificações vagas de revestimento geram argumentos posteriores. Esses itens removem a maior parte da ambigüidade antes que a primeira parte seja lançada:
Uma observação sobre o tempo de inspeção. Meça a adesão após as peças terem descansado por 24 horas, em vez de imediatamente fora da linha. Os filmes em pó continuam construindo suas propriedades à medida que esfriam e assentam, e um teste de hachura executado muito cedo mostra pior do que o revestimento realmente é.
Quase todos podem, mas nem todos passarão por uma especificação severa de névoa salina sem trabalho extra. Peças com grande porosidade superficial precisam de uma passagem de pré-aquecimento, uma construção mais espessa ou uma margem de usinagem que remova a pele porosa.
Em temperaturas de metal de 163 a 204 °C, as peças fundidas A380 e ADC12 geralmente não são afetadas em termos de resistência. Vale a pena verificar paredes finas, peças longas e delgadas e tolerâncias de planicidade restritas após a passagem do forno, porque o alívio de tensões e a fixação movem ligeiramente as dimensões.
Para a maioria dos alojamentos fundidos, 60 a 90 µm é a janela prática. Filmes mais finos seguem a textura fundida e corroem em pontos altos; filmes mais grossos quebram com o impacto e interferem na montagem.
Porosidade e moldagem da pele. A chapa é homogênea e fácil de pré-tratar, enquanto uma peça fundida traz gás subterrâneo, química de superfície diferente e, muitas vezes, lubrificante residual da matriz. A falha está quase sempre na preparação e não no pó em si.
O revestimento em pó de uma fundição sob pressão é um processo bipartido. O rodízio possui densidade, superfície e geometria; o revestidor possui perfil, pré-tratamento e cura. Quando uma finalização falha, a questão útil não é de quem é a culpa, mas qual dessas seis variáveis se moveu.
Se você está especificando peças fundidas de alumínio revestido e prefere que as etapas de fundição, usinagem e acabamento sejam citadas juntas, com máscara e inspeção definidas antecipadamente, é assim que trabalhamos: fundição sob pressão, usinagem e revestimento em pó sob o mesmo teto, um sistema de qualidade IATF 16949, uma conversa.
Você está pronto para COOPERAR Com Jieda?
* Seu e -mail está seguro conosco, não spam.
PRODUTOS
Informações de contato
nbjd011@126.com
+86-574-86115705
58 Mold Road, DAQI Technology Industrial Zone, Beilun District, Ningbo